客先で直した内容が、次の号機に返らない——据付・試運転の現地調整が個人に閉じる構造と、業務OSでそろえられる範囲

この記事の要点
- 据付・試運転の現地調整で決めた内容が次の号機に返らないのは、担当者の記録意識の問題ではなく、変更内容を「案件に紐づけて残す宛先」が業務の流れに存在しないためです。
- 引き渡し報告書は完了の証跡として設計されており、「何をどう変えたか」「なぜ変えたか」を後から検索できる形式にはなっていないことが多くあります。
- 現地調整1件の時間は、調整方針を決める判断そのものより、過去号機の設定値を探す・記録を残す・関係部署の確認を待つ工程に多く配分されます。
- 業務OS(AIエージェント基盤)がそろえられるのは、現地変更の属性つき記録、類似号機の履歴提示、設計・保守・見積への共有までです。設計に反映するかどうかの判断は人が握ります。
- 着手の第一歩は、直近で立ち上げた号機1台を選び、現地で変えた内容のうち何件が図面・仕様書に戻っているかを数えることです。
装置を客先に据え付け、試運転で動かしはじめると、図面どおりに終わることはほとんどありません。ワークの実物が想定と微妙に違う、搬送のタイミングが合わない、客先の既設設備との取り合いで干渉する。その場で条件を詰め、センサの位置をずらし、速度と待ち時間を調整して立ち上げる。ここまでは装置メーカーの日常です。
問題は、そこで決めた内容の行き先です。現地で直した内容は担当者の手帳と携帯写真に残り、引き渡し報告書には「調整済み」とだけ書かれる。半年後、同じ仕様で2号機を受注したとき、設計者は1号機の図面をコピーします。現地で直した内容は図面に入っていないので、2号機は1号機と同じところでつまずきます。
本記事では、この「現地で直した内容が組織に返らない」状態を業務の構造として分解し、業務基盤に載せられる範囲と、人が握り続ける判断の境界を整理します。
据付・試運転の現地調整とは、何を決めている作業か?
据付・試運転の現地調整とは、工場で組み立て・単体試験を終えた装置を客先に設置したあと、実際の設置環境・ワーク・既設設備に合わせて設定値や機構を詰め、要求どおりに動く状態まで持っていく作業を指します。装置メーカーでは「立ち上げ」「コミッショニング」とも呼ばれます。
この工程で決まるのは、単なる微調整ではありません。実際には次のような、以降の号機の設計品質に直結する内容が決まっています。
- センサ・治具の実装位置と、そこに落ち着いた理由
- 搬送速度・待ち時間・タイムアウト値などの設定パラメータ
- 客先の既設設備との取り合いで生じた干渉と、その回避方法
- 試運転で顕在化した不具合と、現地で施した暫定処置・恒久処置の区別
- 客先の運用上の要望(操作順序、表示、安全確認の手順)とその受け入れ可否
つまり現地調整とは、設計時点では確定できなかった前提を確定させる工程です。その前提が組織に戻らなければ、次の号機は同じ不確定な前提から設計を始めることになります。


なぜ現地で直した内容は、組織に戻らないのか?
戻らない直接の原因は、現地で決めた内容を受け取る宛先が「完了報告」しか用意されていないからです。記録する意思ではなく、記録が次に読まれる経路が業務の中に設計されていないことが問題です。具体的には3つに分解できます。
1. 記録の宛先が「完了の証跡」しかないから
引き渡し報告書や試運転記録は、多くの場合「所定の性能を満たして引き渡した」ことを示す証跡として設計されています。客先への提出物であるため社外に出せる粒度に丸められ、社内向けの試行錯誤——最初にどの条件を試して駄目だったか、なぜ最終的にこの値にしたか——は記載の対象外になります。この試行錯誤こそ次号機で価値の高い情報ですが、受け取る帳票が存在しません。
2. 「なぜ変えたか」を書く欄が様式にないから
多くの現地調整記録は、変更後の値は残っても変更理由は残りません。「搬送速度を毎分◯◯に設定」とは書かれても、「客先ワークの表面が想定より滑りやすく、この速度以上では位置決め精度が出なかったため」という理由は書かれない。理由がなければ、次号機の設計者はその値を流用してよいのか見直すべきなのか判断できず、値そのものが使われずに終わります。
3. 図面と現地仕様が別管理になっているから
図面はPLMや図面管理システムに、現地の調整記録はサービス部門の報告書フォルダや担当者の個人環境に置かれます。両者が同じ号機を指していても、システムをまたいで突き合わせる手段がありません。「この図番の装置が現地でどう変わったか」を知るには当時の担当者に聞くのが最短経路になり、その担当者が異動・退職すれば経路そのものが消えます。
この構造は、現地調整だけに固有のものではありません。本メディアでは、立ち上げ業務そのものが標準化されにくい理由を次のように整理しました。
立ち上げ業務は「判断ノウハウ」「手順・条件設定」「トラブル対処履歴」の3階層に分かれ、標準化が最も難しいのは最上層の判断ノウハウです。
新しいラインの立ち上げが毎回ゼロからになる——量産移行のノウハウが標準化されない構造と、生産技術OSで蓄積・再利用する順番
現地調整に当てはめると、パラメータの値は「手順・条件設定」の層にあたり、記録様式さえ決めれば残せます。一方「この客先の運用ならこの方式を選ぶ」という判断は最上層にあり、いきなり形式知にしようとすると挫折します。下の層から順に固めるのが現実的です。
同じ構造は、装置引き渡し後の技術問い合わせでも観察されています。
業務OS(AIエージェント基盤)がそろえられるのは、類似案件の検索・候補回答と出典の提示・履歴の全社共有までです。妥当性の最終判断と顧客への約束は人が担います。
「この仕様で大丈夫か」に即答できる人が限られる——技術問い合わせ対応が属人化する構造と、業務OSでそろえられる範囲
現地仕様が号機ごとに参照できていれば、引き渡し後の「この装置、こういう動きで合っていますか」という問い合わせに、立ち上げた本人でなくても一次回答ができます。現地調整の記録は、サービス部門の資産でもあります。
現地調整の時間は、どこに使われているのか?
現地に入っている時間のうち、調整方針を決める判断そのものに使える時間は多くありません。実際には、過去号機の設定値を探す、決めた内容を記録として残す、社内の関係部署に確認して回答を待つ、といった周辺工程に時間が配分されます。
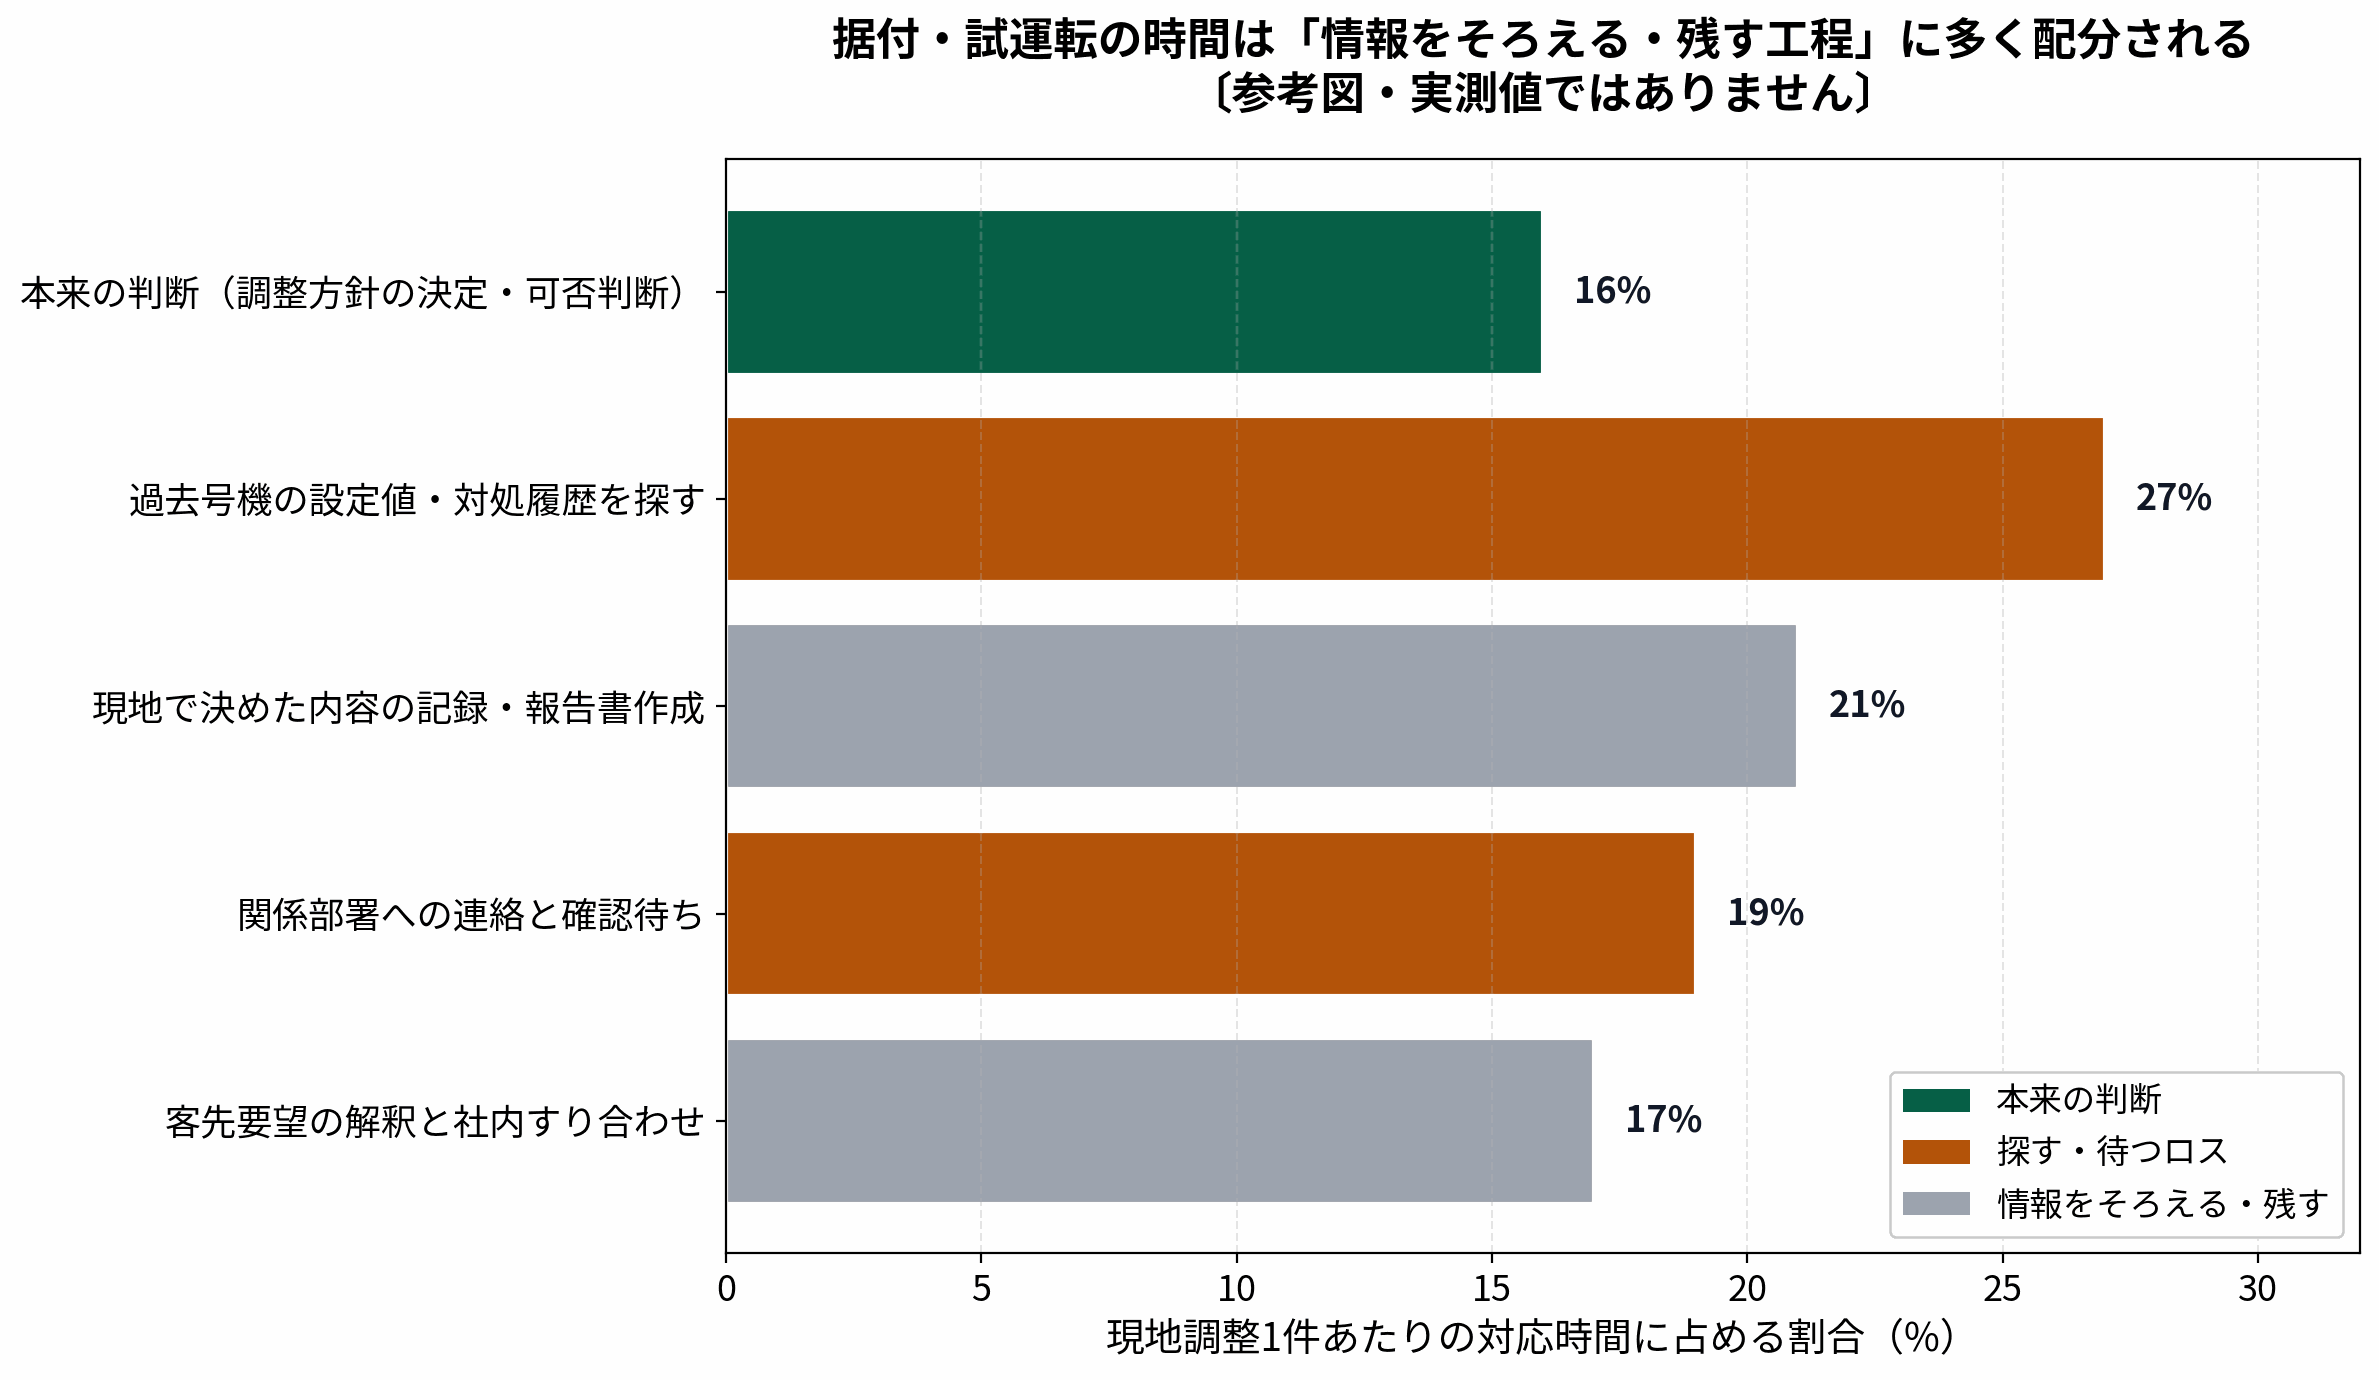
注目したいのは「過去号機の設定値・対処履歴を探す」工程です。これは前回の記録が残っていれば圧縮できる時間であり、逆に言えば今回の記録を残さないことが次回の探索時間を生みます。記録が残らない構造は一度きりの損失ではなく、号機を重ねるごとに効いてきます。
直近で立ち上げた号機1台を題材に、現地で変えた内容がどこまで組織に戻っているかを棚卸しする無料の業務診断を実施しています(設計・サービス同席推奨)。
業務OSがそろえられる範囲は、どこまでか?
業務OSとは、設計・調達・品質・生産技術といった業務を横断して判断に必要な情報をそろえ、定型作業を代行するAIエージェント基盤を指します。記録の保管庫ではなく業務そのものを進める層に位置づけられる点が、ERPやPLMとの違いです。
現地調整に業務OSを当てると、そろえられる範囲と人が握る範囲は次のように分かれます。
| 現地調整の作業 | 個人に閉じた運用で起きること | 業務基盤に載せられる範囲 | 人が握り続ける判断 |
|---|---|---|---|
| 設定値の変更 | 手帳と写真に残り、案件に紐づかない | 号機・部位・変更前後の値・理由を属性つきで登録 | その値で客先要求を満たすかの妥当性判断 |
| 過去号機の参照 | 担当者の記憶と口頭確認に依存 | 類似仕様の号機と当時の調整履歴を候補提示 | 今回の設置条件に流用してよいかの判断 |
| 不具合の暫定処置 | 報告書上は「対応済」で恒久処置と区別されない | 暫定・恒久の区分と未完了項目の追跡 | 恒久処置の要否と実施時期の決定 |
| 設計へのフィードバック | 担当者間の口頭連絡で、届くかは偶然に依存 | 次号機の設計着手時に流用元の現地変更を提示 | 図面に反映するか、号機固有として扱うかの決定 |
| 現地工数の記録 | 案件に残らず、次回も経験則で見積もる | 作業区分ごとの実績工数を案件単位で蓄積 | 次案件の見積工数と提示条件の決定 |
表の右2列が示すとおり、業務OSが担うのは情報をそろえる工程であり、設計に反映するかどうかの意思決定ではありません。この線引きは、設備保全の判断についても同様に整理されています。
生産技術OSが変えるのは「判断材料をそろえる工程」。止める/止めないの最終判断は人が握り続けます。
設備保全の「いつ手を打つか」が人によって変わる構造——予防保全の判断が属人化する理由と、生産技術OSで標準化できる範囲
「立ち上げ標準化」や「4M変更管理」と何が違うのか?
自社ラインの立ち上げ標準化は、社内の量産設備を対象に、量産移行までのノウハウを蓄積・再利用する取り組みです。4M変更管理は、量産中の材料・設備・人・方法の変化を関係部署に伝達し、影響範囲を追跡する仕組みです。
本記事が扱う現地調整は、そのどちらとも起点が違います。対象は客先に納めた号機であり、変更の判断者は現地に入った自社の担当者、情報の受け手は次号機の設計者とサービス部門です。社内設備でも量産工程でもなく、納入先で確定した前提を自社に持ち帰る経路が論点になります。同じ「記録が残らない」でも、詰まっている箇所が異なるため、対策も別に設計する必要があります。
よくある反論に、先回りして答える
現地は毎回条件が違うのだから、記録しても再利用できないのでは?
条件が毎回違うことと、記録が再利用できないことは別の話です。再利用の対象は「値そのもの」ではなく「値に至った理由と、そのとき考慮した条件」です。理由が残っていれば、条件が違う次号機でも「この条件が同じなら踏襲、違うなら見直し」と判断できます。値だけを転記する運用が再利用されないのは、条件の違いではなく理由の欠落が原因です。
報告書の項目を増やすと、現場の負担が増えるだけでは?
項目を一律に増やすやり方は、負担だけが増えて定着しません。現実的なのは、次の立ち上げで必ず参照したい情報を1つだけ決め、その記録様式を固定することです。たとえば「変更した設定値と、その値にした理由」の2項目に絞る。運用が回り、探索時間が実際に減ったことが確認できてから、対象を広げます。記録の負担を正当化できるのは、記録が読まれて時間が減ったという実感だけです。
ベテランに同行させる教育で足りるのでは?
同行教育は有効で、置き換える必要はありません。ただし同行で伝わるのは、その現場で発生した事象への対処に限られます。過去の号機でどんな調整が行われ、どれが恒久処置になったかという横断的な情報は同行では伝わりません。人から人へ移す教育と、業務基盤に判断材料を残す整備は、役割が違う施策として並行させるのが現実的です。
サービス部門の記録は客先情報を含むが、社内共有してよいのか?
客先固有の情報と自社の技術的な判断は分けて扱う必要があります。共有対象にすべきは設定値・調整理由・不具合と処置・工数といった自社側の技術情報であり、客先の生産品目や取引条件まで広く開く必要はありません。属性を分けて登録できる設計にしておけば、参照権限を分離したまま技術情報だけを社内で流通させられます。
自己診断:あてはまる項目はいくつありますか
- 直近で立ち上げた号機について、現地で変更した設定値を一覧で出せない
- 引き渡し報告書に、変更の「理由」を書く欄がない
- 次号機の設計時に、前号機の現地変更が設計者に提示される仕組みがない
- 引き渡し後の技術問い合わせに一次回答できるのが、立ち上げた本人だけである
- 現地調整の実工数が案件に残らず、次回の見積は経験則で組んでいる
3つ以上あてはまる場合、現地で確定した前提が組織に戻らないまま号機が積み上がっている可能性があります。担当者を増やしても、記録の宛先がない限り同じ状態が再生産されます。
次のアクション:どこから着手すればよいか?
最初にやるべきは、システムの検討ではなく現状の測定です。直近で立ち上げた号機を1台選び、現地で変更した内容を担当者と洗い出したうえで、そのうち何件が図面・仕様書・標準書のいずれかに戻っているかを数えてください。
次に、戻らなかった変更を「値だけ残せばよいもの」と「理由がなければ使えないもの」に仕分けます。前者は記録様式を決めるだけで解決します。後者が、業務基盤に載せる価値の高い情報です。この2段階を1号機分やり切ってから、対象範囲を広げる順番が、最も失敗が少ない進め方です。
直近で立ち上げた号機1台の現地変更を棚卸しする、無料の業務診断を実施しています。現地で変えた内容のうち何が組織に戻っていて何が戻っていないかを、設計・サービス双方の視点で切り分けます。
FAQ:据付・試運転の記録についてよくある質問
現地調整の記録は、どの部門が持つべきですか?
記録の作成はサービス部門または生産技術部門が担うのが一般的ですが、重要なのは所有部門よりも参照経路です。設計・サービス・営業技術のいずれからも号機を起点に引ける状態になっていれば、どの部門が起票しても機能します。逆に部門内で閉じた保管になると、所有部門を変えても状況は改善しません。
図面に反映すべき現地変更と、号機固有として扱う変更はどう区別しますか?
客先固有の設置条件に起因する変更は号機固有、同じ仕様の装置で再発する可能性がある変更は図面反映の候補、というのが基本的な線引きです。ただしこの判断は設計者が個別に行うべきもので、自動化の対象ではありません。業務基盤の役割は、判断が必要な変更を設計者の目に確実に触れさせるところまでです。
PLMや図面管理システムを導入していれば足りますか?
足りない場合が多くあります。PLMは図面とBOMを版管理する仕組みであり、「客先に納めた3号機が現地でどう変わったか」という号機単位の実態を持つようには設計されていません。図面の版管理と、納入号機ごとの現地仕様は別の情報であり、両者を突き合わせる層が必要になります。
小規模な体制でも始められますか?
始められます。むしろ関係者が少ないほど、記録様式を決めて運用を回すまでの合意形成が速く進みます。最初は「変更した設定値」と「その理由」の2項目を1号機分だけ記録するところから始め、次号機の設計時に実際に参照されたかを確認する、という小さな検証で十分です。
出典・参考
- 経済産業省『2024年版ものづくり白書』——製造業における技能人材の確保・技能継承に関する課題整理(経済産業省)
- ISO 9001:2015 箇条8.5.1(製造及びサービス提供の管理)/箇条7.5(文書化した情報)——実施した作業の記録と、その情報の管理に関する要求事項
- 図1・図2および本文中の作業区分は、本メディアが装置メーカーの業務を分解して整理した観察に基づく構成です。図2の割合は説明のための参考図であり、特定企業の実測値ではありません。
次に読みたい関連記事
- 新しいラインの立ち上げが毎回ゼロからになる——量産移行のノウハウが標準化されない構造と、生産技術OSで蓄積・再利用する順番
- 「この仕様で大丈夫か」に即答できる人が限られる——技術問い合わせ対応が属人化する構造と、業務OSでそろえられる範囲
- 設備保全の「いつ手を打つか」が人によって変わる構造——予防保全の判断が属人化する理由と、生産技術OSで標準化できる範囲