ボールねじとは?構造・すべりねじとの違い・リードと精度等級・選び方を図解で解説【2026年版】

ボールねじとは、ねじ軸とナットの間に多数のボールを挟み、回転運動をなめらかな直線運動に変える機械要素です。すべりねじ(台形ねじ)に比べて摩擦が小さく伝達効率が高いため、工作機械や産業用ロボット、半導体製造装置など、正確な位置決めが求められる直動部分の多くで使われています。この記事では、ボールねじの構造、すべりねじとの違い、リードと精度等級、選び方の手順までを図解で整理します。
この記事が支援する判断:直動軸の送り機構にボールねじを使うか(すべりねじや別方式で足りないか)、使うならリード・精度等級・予圧をどの水準にするか。過剰な等級でコストと納期を膨らませず、不足で位置決め精度を外さないための判断材料をまとめています。
この記事の要点
- ボールねじは回転運動を直線運動に変える機械要素で、伝達効率は約90%以上と、すべりねじ(約30〜50%)より大幅に高い。
- 「リード」はねじ軸が1回転で進む距離。移動速度と位置決めの分解能を左右する最重要パラメータ。
- 精度等級(Cxx・Ctx)は位置決め精度の指標。要求精度に対して過剰でも不足でもコストに響く。
- バックラッシ(ガタ)を嫌う用途では「予圧」で詰めるが、予圧が強すぎると寿命と発熱に不利になる。
- 選定は「仕様整理 → リード → 軸径・精度等級 → 予圧・寿命」の4ステップで進めると迷いにくい。


ボールねじとは?構造と役割をやさしく解説
ボールねじとは、ねじ軸(スクリューシャフト)とナットのねじ溝の間にボールを転がし、回転運動を直線運動に変換する機械要素です。台形ねじのように面と面がすべる代わりに、ボールが「転がる」ことで摩擦を小さく抑えているのが最大の特徴です。
基本の構成部品は、らせん状のねじ溝を持つ「ねじ軸」、内側に同じ溝を持つ「ナット」、その間を循環する「ボール」、そしてナットの端まで来たボールを入口へ戻す「循環部品(リターンチューブやこま式のデフレクタ)」の4点です。ナットが回転するとボールは溝に沿って進み、循環部品で回収されて再び使われるため、少ないボールで連続した直線運動を生み出せます。
すべりねじ(台形ねじ)と何が違う?
最大の違いは摩擦の小ささと、それによる伝達効率の高さです。ボールねじの伝達効率は約90%以上、台形ねじは約30〜50%が目安とされ、同じ直線推力を得るのに必要なモータのトルクが大きく変わります。次のグラフは、代表値でその差を比較したものです。
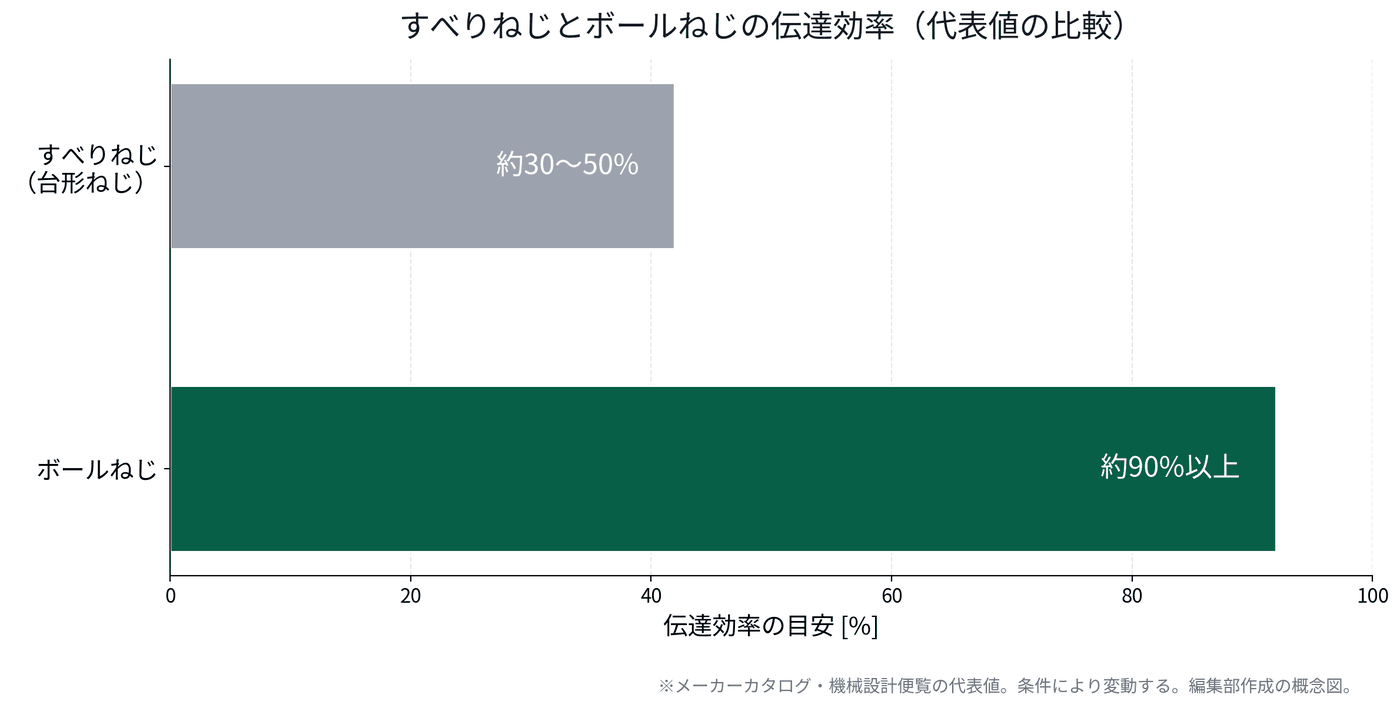
効率が高いほど、同じ推力を小さなモータで出せ、発熱や消費電力も抑えられます。一方で摩擦が小さいぶん、ボールねじは自分では止まりにくく(セルフロックしにくく)、垂直に使う場合は落下防止のブレーキが要ります。逆に台形ねじは自立しやすく安価です。使い分けを次の表で整理します。
| 比較項目 | ボールねじ | すべりねじ(台形ねじ) |
|---|---|---|
| 伝達効率 | 高い(約90%以上) | 低い(約30〜50%) |
| 摩擦・発熱 | 小さい | 大きい |
| バックラッシ | 予圧で詰められる | 比較的大きい |
| 位置決め精度 | 高い | 中〜低 |
| 自立性(セルフロック) | しにくい(垂直はブレーキ推奨) | しやすい |
| 価格 | 高め | 安価 |
| 代表用途 | 工作機械・ロボット・精密位置決め | 手動ステージ・治具・簡易昇降 |
この「転がりで摩擦を減らす」という考え方は、直動部品に共通するものです。同じ転がり案内であるリニアガイドについて、当サイトでは次のように説明しています。
すべり軸受と比べて起動時の摩擦が小さく、潤滑管理が簡単で、規格品として入手しやすいという特徴があります。
リニアガイドとは?構造・種類(ボール式/ローラー式)・精度等級と選び方を図解で解説【2026年版】
リードとは?どう決める?
リードとは、ねじ軸が1回転したときにナットが進む距離のことです。たとえばリード10mmのボールねじは、1回転で10mm移動します。リードは移動速度と位置決めの分解能を同時に左右するため、選定で最初に決めたい値です。
考え方はシンプルで、移動速度はおおよそ「モータ回転数 × リード」で決まります。速く動かしたいならリードを大きく、細かく位置を刻みたいならリードを小さく選びます。速度と精度はトレードオフの関係にあるため、装置に必要な移動速度と最小送り量の両方から逆算するのが基本です。
リードを変えると、速度と分解能はどれだけ変わるのか?
リードの違いがどれだけ効くかを、モータ回転数 3,000 r/min、指令分解能 10,000 パルス/回転という条件をそろえて計算すると次のとおりです。最大速度は「回転数 × リード」、1パルスあたりの移動量は「リード ÷ パルス数」で求めた単純計算で、減速機・カップリングのたわみや加減速は含みません。
| リード | 1回転の移動量 | 最大速度(3,000 r/min) | 1パルスあたりの移動量(10,000 p/rev) |
|---|---|---|---|
| 5 mm | 5 mm | 15 m/min(250 mm/s) | 0.5 µm |
| 10 mm | 10 mm | 30 m/min(500 mm/s) | 1 µm |
| 20 mm | 20 mm | 60 m/min(1,000 mm/s) | 2 µm |
| 40 mm | 40 mm | 120 m/min(2,000 mm/s) | 4 µm |
表のとおり、リードを2倍にすると速度は2倍になる一方、1パルスあたりの移動量も2倍に粗くなります。ただし実際の位置決め精度は、次に見る精度等級(リードそのものの誤差)や機械側の剛性で決まることが多く、分解能だけを細かくしても精度は上がりません。リードは「必要な最大速度を出せる範囲で、なるべく小さく」が出発点です。
精度等級(Cxx・Ctx)はどう見る?
精度等級は、リード方向の誤差の大きさを表す位置決め精度の指標で、数字が小さいほど高精度です。日本産業規格 JIS B 1192-3:2018 は、等級の系列を用途で分けており、「ボールねじの種類には,位置決め用にC系列及びCp系列があり,搬送用にCt系列がある。」と定めています(JIS B 1192-3:2018 箇条4)。実務では、C0〜C5 は研削で仕上げる精密ボールねじ、C7・C10 は転造ボールねじとしてカタログに並ぶのが一般的です。
ここで大切なのは、精度は高ければよいわけではない、という点です。等級を上げるほど価格も納期も上がるため、装置に本当に必要な位置決め精度に合わせて選ぶことが、コストの無駄を避ける近道になります。搬送用途に研削等級を使うのは過剰、逆に精密位置決めに汎用等級を使うのは不足、という判断が求められます。
等級ごとの許容値は、どれくらい違うのか?
等級の差を数値で見ると、判断の目安がつかみやすくなります。THK の技術資料(JIS B 1192 準拠)では、C0〜C5 は「任意の300mmあたりの変動」で、C7〜C10 は「300mmに対する移動量誤差」で許容値を示しています(THK「ボールねじの精度」表1・表2、2026年10月6日取得)。
| 精度等級 | 区分(カタログ上) | 規定のしかた | 許容値 |
|---|---|---|---|
| C0 | 精密ボールねじ | 任意の300mmあたりの変動 | 3.5 µm |
| C1 | 精密ボールねじ | 任意の300mmあたりの変動 | 5 µm |
| C3 | 精密ボールねじ | 任意の300mmあたりの変動 | 8 µm |
| C5 | 精密ボールねじ | 任意の300mmあたりの変動 | 18 µm |
| C7 | 転造ボールねじ | 300mmに対する移動量誤差 | ±50 µm |
| C10 | 転造ボールねじ | 300mmに対する移動量誤差 | ±210 µm |
C5 と C7 の間で、規定のしかたも桁も大きく変わる点が読みどころです。300mm 動かして数十µmのずれを許せる搬送・送りなら転造の C7〜C10、10µm台以下で位置を合わせ込む必要がある工作機械や測定機の軸なら研削の C5 以上、というのが判断の境目になります。迷ったときは「その軸で、300mm 動いたときに何µmずれたら不良になるか」を先に数字で決めてから等級を選びます。
予圧とは?なぜ必要?
予圧とは、ナットにあらかじめ軽い荷重をかけて、ボールとねじ溝のすき間(バックラッシ)を詰めておくことです。バックラッシがあると、動作方向が反転したときにわずかな空走(ガタ)が生じ、位置決め精度や輪郭運動の精度を損ないます。往復で位置を合わせる工作機械などで予圧が重視されるのはこのためです。
ただし予圧は強ければよいものではありません。予圧を上げるほどガタは減りますが、同時に摩擦トルクと発熱が増え、寿命には不利に働きます。バックラッシをどこまで許容できるかを用途から見極め、必要最小限の予圧にとどめるのが定石です。ガタをほとんど許さない精密用途では予圧あり、コストと寿命を優先する搬送用途では予圧なしや軽予圧、という判断になります。
ボールねじの選び方(4ステップ)
選定は、仕様の整理からリード・軸径・予圧へと順に絞り込むと迷いにくくなります。次のフロー図が全体像です。
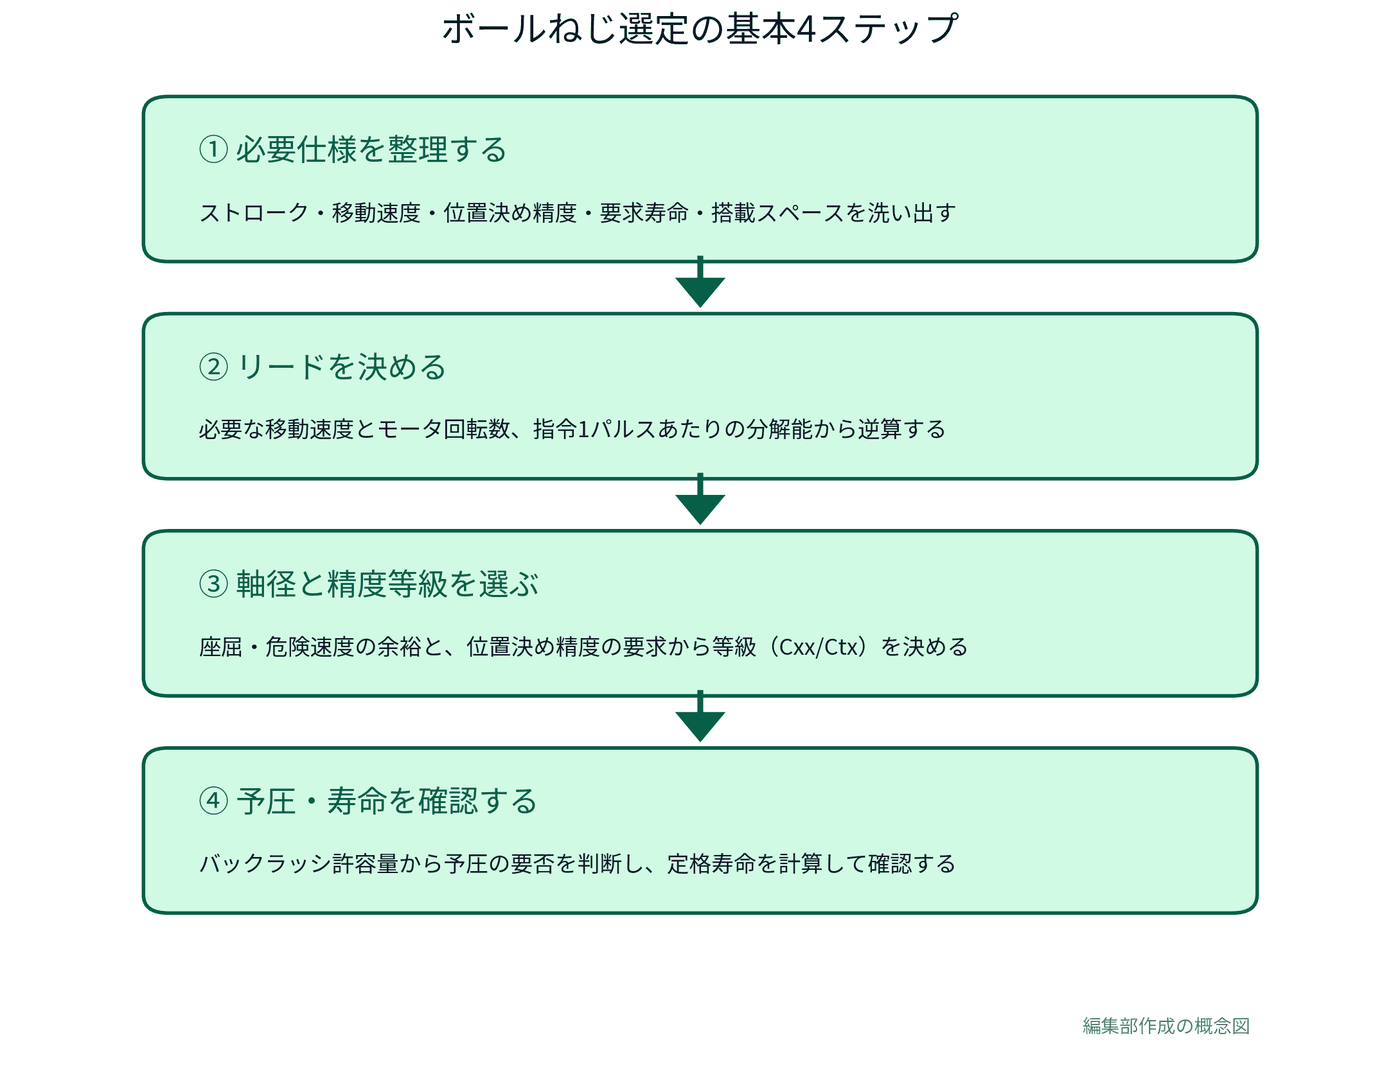
- 必要仕様を整理する:ストローク、移動速度、位置決め精度、要求寿命、搭載スペースを洗い出す。ここが曖昧だと後段がすべてぶれる。
- リードを決める:必要な移動速度とモータ回転数、指令1パルスあたりの分解能から逆算する。速度と精度のバランスで決まる。
- 軸径と精度等級を選ぶ:長いストロークでは座屈・危険速度の余裕を確認し、位置決め精度の要求から等級(Cxx・Ctx)を決める。
- 予圧・寿命を確認する:バックラッシの許容量から予圧の要否を判断し、負荷条件から定格寿命を計算して十分か確かめる。
選定基準が担当者に閉じていると、何が起きるのか?
この手順は単純ですが、現場では「どのリードを選ぶか」「どこまで精度を上げるか」の判断が担当者個人の経験に蓄積されがちです。設計・検図のノウハウが個人に閉じる構造を、当サイトでは次のように整理しています。
検図の属人化は、「観点」「履歴」「負荷」という3つの情報・状態が、いずれも個人に閉じることで起きます。
設計標準はあるのに、誰も見ていない——社内設計標準が形骸化する構造と、更新され続ける仕組みの条件
選定基準を一度言語化して共有しておくと、次に同じ部品を選ぶときの判断がずっと速くなります。これはボールねじに限らず、機械要素全般に共通する話です。
歯車の選定基準やモジュールの社内標準を文書化して共有するだけでも、この時間は目に見えて減ります。
歯車の種類とは?平歯車・はすば歯車・かさ歯車・ウォームギヤの違いとモジュールの意味・選び方を図解で解説【2026年版】
もし「ボールねじの選定がいつも特定の人頼みになっている」と感じたら、選定基準がどこまで言語化・共有されているかを一度棚卸ししてみると、次の一手が見えてきます。→ 設計標準が形骸化する構造と、更新され続ける仕組みの条件を読む
ボールねじが向かないのは、どんなとき?
ボールねじは高効率で高精度ですが、その長所がそのまま弱点になる場面があります。次の条件に当てはまる軸では、ボールねじを前提にせず、すべりねじや別の駆動方式と比べてから決めるのが安全です。
| 条件 | ボールねじが不向きな理由 | 先に検討すること |
|---|---|---|
| 垂直軸で、停電・非常停止時に保持するブレーキを付けられない | 摩擦が小さくセルフロックしないため、荷重で逆回転して落下する | ブレーキ付きモータの採用、または自立しやすい台形ねじ |
| 切粉・粉じん・クーラントが直接かかり、カバーや蛇腹を付けられない | 転動面に異物を噛み込み、寿命と精度が急に落ちる | 保護カバーの設置スペース確保、またはシールの仕様確認 |
| ストロークが長く、しかも高速で動かしたい | 軸が長いほど危険速度と座屈の制約が厳しくなり、速度を上げられない | ベルト駆動・ラックアンドピニオン・リニアモータとの比較 |
| 手動でときどき位置を変え、あとは保持するだけ | 高効率・高精度の利点が活きず、価格と保持のための追加部品が負担になる | 台形ねじ(すべりねじ)+クランプ |
| 300mmあたり数十µmのずれを許せる搬送用途に、研削の高等級を指定しようとしている | 等級を上げても機能は変わらず、価格と納期だけが増える | 転造(C7〜C10)で足りるかを表3で確認 |
とくに垂直軸の落下は、設備の破損だけでなく人のけがにつながります。ボールねじを選んだ時点で「保持はどうするか」を同時に決めておくことが、選定手順の4ステップに加えて押さえておきたい点です。
よくある質問(FAQ)
ボールねじとすべりねじ、どちらを選べばよい?
高い位置決め精度や高速動作、繰り返しの正確さが要るならボールねじ、コストと自立性(止まりやすさ)を優先し精度要求が緩いならすべりねじ、が基本の考え方です。工作機械やロボットの直動軸はほぼボールねじ、手動ステージや簡易昇降はすべりねじが多く使われます。
リードは大きいほど良い?
いいえ、用途次第です。リードが大きいほど速く動かせますが、1回転あたりの移動量が増えるぶん位置決めの分解能は粗くなります。速度優先なら大リード、精度優先なら小リードと、必要な移動速度と最小送り量の両方から選びます。
予圧は必ず必要?
必須ではありません。バックラッシを嫌う精密位置決めや往復動作では予圧が有効ですが、予圧を強めると摩擦・発熱が増え寿命に不利です。搬送などガタの影響が小さい用途では、予圧なしや軽予圧を選ぶことも多くあります。
C5とC7は、何を基準に選び分ける?
許容される誤差の大きさで選び分けます。THK の技術資料では、C5 は任意の300mmあたりの変動が 18µm、C7 は300mmに対する移動量誤差が ±50µm と、規定のしかたも桁も異なります。300mm で数十µmのずれを許せる搬送・送りなら C7、10µm台以下で位置を合わせ込む軸なら C5 以上が目安です。
まとめ:次に読むべき記事
ボールねじは、回転を直線に変える機械要素で、リード・精度等級・予圧の3つを用途から決めるのが選定の勘所です。まずは装置に必要な速度と精度を書き出すところから始めましょう。関連する機械要素もあわせて確認しておくと理解が深まります。
- カップリング(軸継手)とは?種類(フランジ・オルダム・ジョー・ディスク)の違いと選び方を図解で解説【2026年版】
- 三相モーター(三相誘導電動機)とは?仕組み・すべり・極数別の回転数と選び方を図解で解説【2026年最新】
- リニアガイドとは?構造・種類(ボール式/ローラー式)・精度等級と選び方を図解で解説【2026年版】
過去にどのリード・等級を選んだかは、その装置の図面と部品表に残っています。次の選定で前例を探すときに、図面が紙やPDFのまま眠っていると、判断の材料になりません。
紙とPDFの過去図面をAIで検索できる「図面バンク」の仕組みを見る →
出典
- 日本産業規格 JIS B 1192-3:2018「ボールねじ-第3部:精度測定方法」箇条4 種類及び等級(2026年10月6日確認)
- THK株式会社「ボールねじの精度|選定のポイント」表1 リード精度(許容値)・表2 ねじ部長さ300mmおよび1回転に対する変動(2026年10月6日取得)
- 伝達効率・精度等級の代表値:各社ボールねじカタログおよび機械設計便覧の一般的な記載値(条件により変動)
- 表2は記事中に示した条件(3,000 r/min・10,000 パルス/回転)による計算例です。図1・図2は上記の一般的な考え方を基に編集部が作成した概念図です。