測ってはいるのに、検査成績書づくりで時間が溶ける——検査記録が現場と個人に散らばる構造と、品質OSでそろえられる範囲

この記事の要点
- 検査成績書とは、製品や装置が図面・仕様で決めた基準を満たしていることを、測定値とともに示す品質保証の証明書です。測定そのものは終わっていても、成績書を組み立てる作業に時間が溶けるのが装置メーカーの実情です。
- 時間が溶ける最大の理由は「転記」と「照合」です。測定値を検査表から成績書へ打ち直し、規格値や過去ロットを紙とファイルの間で探し回るため、1式あたりの多くが本来の合否判断ではない周辺作業に消えます。
- 検査記録が現場と個人に散らばると、トレーサビリティ(どの製品のどの測定値が、いつ、誰の判定で通ったかを後から追える状態)が崩れ、後日の不具合調査や客先監査で記録を再構築する負荷が跳ね上がります。
- 品質OS(設計・調達・品質・生産技術の業務を横断してつなぐ業務基盤)でそろえられるのは、測定値の一元記録・規格値と過去ロットの自動照合・成績書の自動組み立てまでです。合否の最終判断と客先への品質保証の約束は、人が握り続けます。
- 着手は「検査記録のどの様式を一次情報にするか」を1製品群で決めるところから。いきなり検査システムの全社導入から入ると、様式の不統一がそのままデジタル化されて二度手間が固定します。
出荷前日の夕方、製品の測定そのものはとっくに終わっているのに、検査成績書がまだ仕上がらない——装置メーカーの品質保証や検査の現場で、繰り返し起きる光景です。ノギスやマイクロメータで測った値は手元の検査表にある。それでも成績書という一枚の書類に組み直す段になると、規格値を図面から拾い直し、過去ロットの記録を探し、様式の体裁を整え、と作業が積み上がります。測っているのに、書類づくりで時間が溶ける。この記事では、検査記録が現場と個人に散らばる構造を業務の流れで分解し、品質OSという業務基盤でそろえられる範囲と、最後まで人が握り続ける判断の線引きを整理します。
検査成績書とは?なぜ作成に時間がかかるのか?
検査成績書の作成に時間がかかる主因は、測定作業そのものではなく、測定値を別の書類へ打ち直す「転記」と、判定に必要な規格値・過去記録を探す「照合」にあります。
検査成績書とは、製品・部品・装置が図面や仕様書で決めた基準(寸法公差、性能値、外観など)を満たしていることを、実測値とセットで示す品質保証の書類です。客先への納入時に添付を求められることが多く、社内の合否判定の記録でもあります。測定機器の値そのものは、ノギスやマイクロメータ、三次元測定機の画面に出ています。ところが成績書という一式にまとめる段階で、値を検査表から書類へ書き写し、図面上の規格値を拾い、前回ロットとの整合を確認し、と作業が枝分かれします。測ることと、測った結果を証明可能な書類に変えることは、別の工数なのです。
この「転記」と「照合」は、帳票が別々のファイルや紙に分かれているほど増えます。同じ品番・寸法・条件が、検査表・成績書・是正処置票の間で何度も書き写される構造は、他の製造業務でも共通して観察されます。
図面はPLM、見積書はExcel、是正処置はWord、品質データは紙の検査表、サプライヤとのやり取りはメールに散在しています。


検査記録が「現場と個人に散らばる」とはどういう状態か?
検査記録が散らばるとは、同じ製品の測定値・判定基準・判定結果が、検査員の手元の表・現場のホワイトボード・個人PCのExcel・紙の綴じ込みに分散し、一箇所で突き合わせられない状態を指します。
なぜ同じ数値を何度も書き写すのか?
同じ数値を何度も書き写すのは、記録の入れ物が工程ごとに別々で、しかも互いにつながっていないからです。測定器の値は検査員が検査表へ手書きし、その値を成績書の様式へ打ち直し、不適合があれば是正処置票へさらに転記します。入れ物が分かれている限り、人が値を運ぶしかありません。転記は単なる手間ではなく、打ち間違いという品質リスクそのものを生みます。桁を一つ間違えれば、合格品を不合格に、あるいはその逆にしてしまう余地が常にあります。
トレーサビリティとは?なぜ後から追えなくなるのか?
トレーサビリティとは、どの製品のどの測定値が、いつ、どの図面版で、誰の判定で合格したのかを、後からたどれる状態のことです。記録が個人と現場に散らばると、このつながりが切れます。数か月後に客先から不具合の連絡が入り「このロットの実測値を出してほしい」と言われたとき、検査表は現場の綴じ込み、判定の根拠は担当者の記憶、図面版はPLM、というように情報が別々の場所にあると、記録の再構築だけで数時間から数日かかります。客先監査や品質認証の審査で、記録の追跡性そのものが問われる場面でも同じ負荷が発生します。下の図は、検査の流れが個人に閉じた運用と、業務基盤に載せた運用とで、同じ5工程がどう変わるかを対比したものです。
| 検査記録の作業 | 個人と現場に閉じた運用で起きること | 品質基盤に載せられる範囲 | 人が握り続ける判断 |
|---|---|---|---|
| 測定値の記録 | 検査員ごとに手書きの表・個人Excelに記録。粒度や単位の書き方がばらつく | 測定値を品番・工程・図面版に紐づけて一元記録し、単位・桁を様式で統一する | どの特性を全数/抜取で測るかの検査計画の設計 |
| 規格値との照合 | 図面や規格を都度開いて許容差を目視で拾い、合否を判断する | 図面版に対応する規格値・許容差を自動で引き当て、外れ値を候補提示する | 境界値・グレーゾーンの合否の最終判断 |
| 過去ロットとの整合 | 前回の記録を現場の綴じ込みから探し出し、傾向を目視で確認する | 同一品番の過去測定値を横断検索し、推移を並べて提示する | 傾向変化を工程異常と見なすかの解釈 |
| 成績書の作成 | 成績書様式へ値を打ち直し、体裁を整える。様式は担当者ごとに微妙に違う | 一元記録から成績書を自動で組み立て、様式を全社でそろえる | 客先仕様に応じた記載範囲・注記の要否 |
| 出荷後の追跡 | 問い合わせのたびに記録を再収集。誰がどの版で判定したか追いにくい | ロット・測定値・図面版・判定者・日時を紐づけて保持し、即時に引き出す | 不具合連絡を受けた際の是正・回収の要否判断 |
検査記録づくりの時間は、どこに溶けているのか?
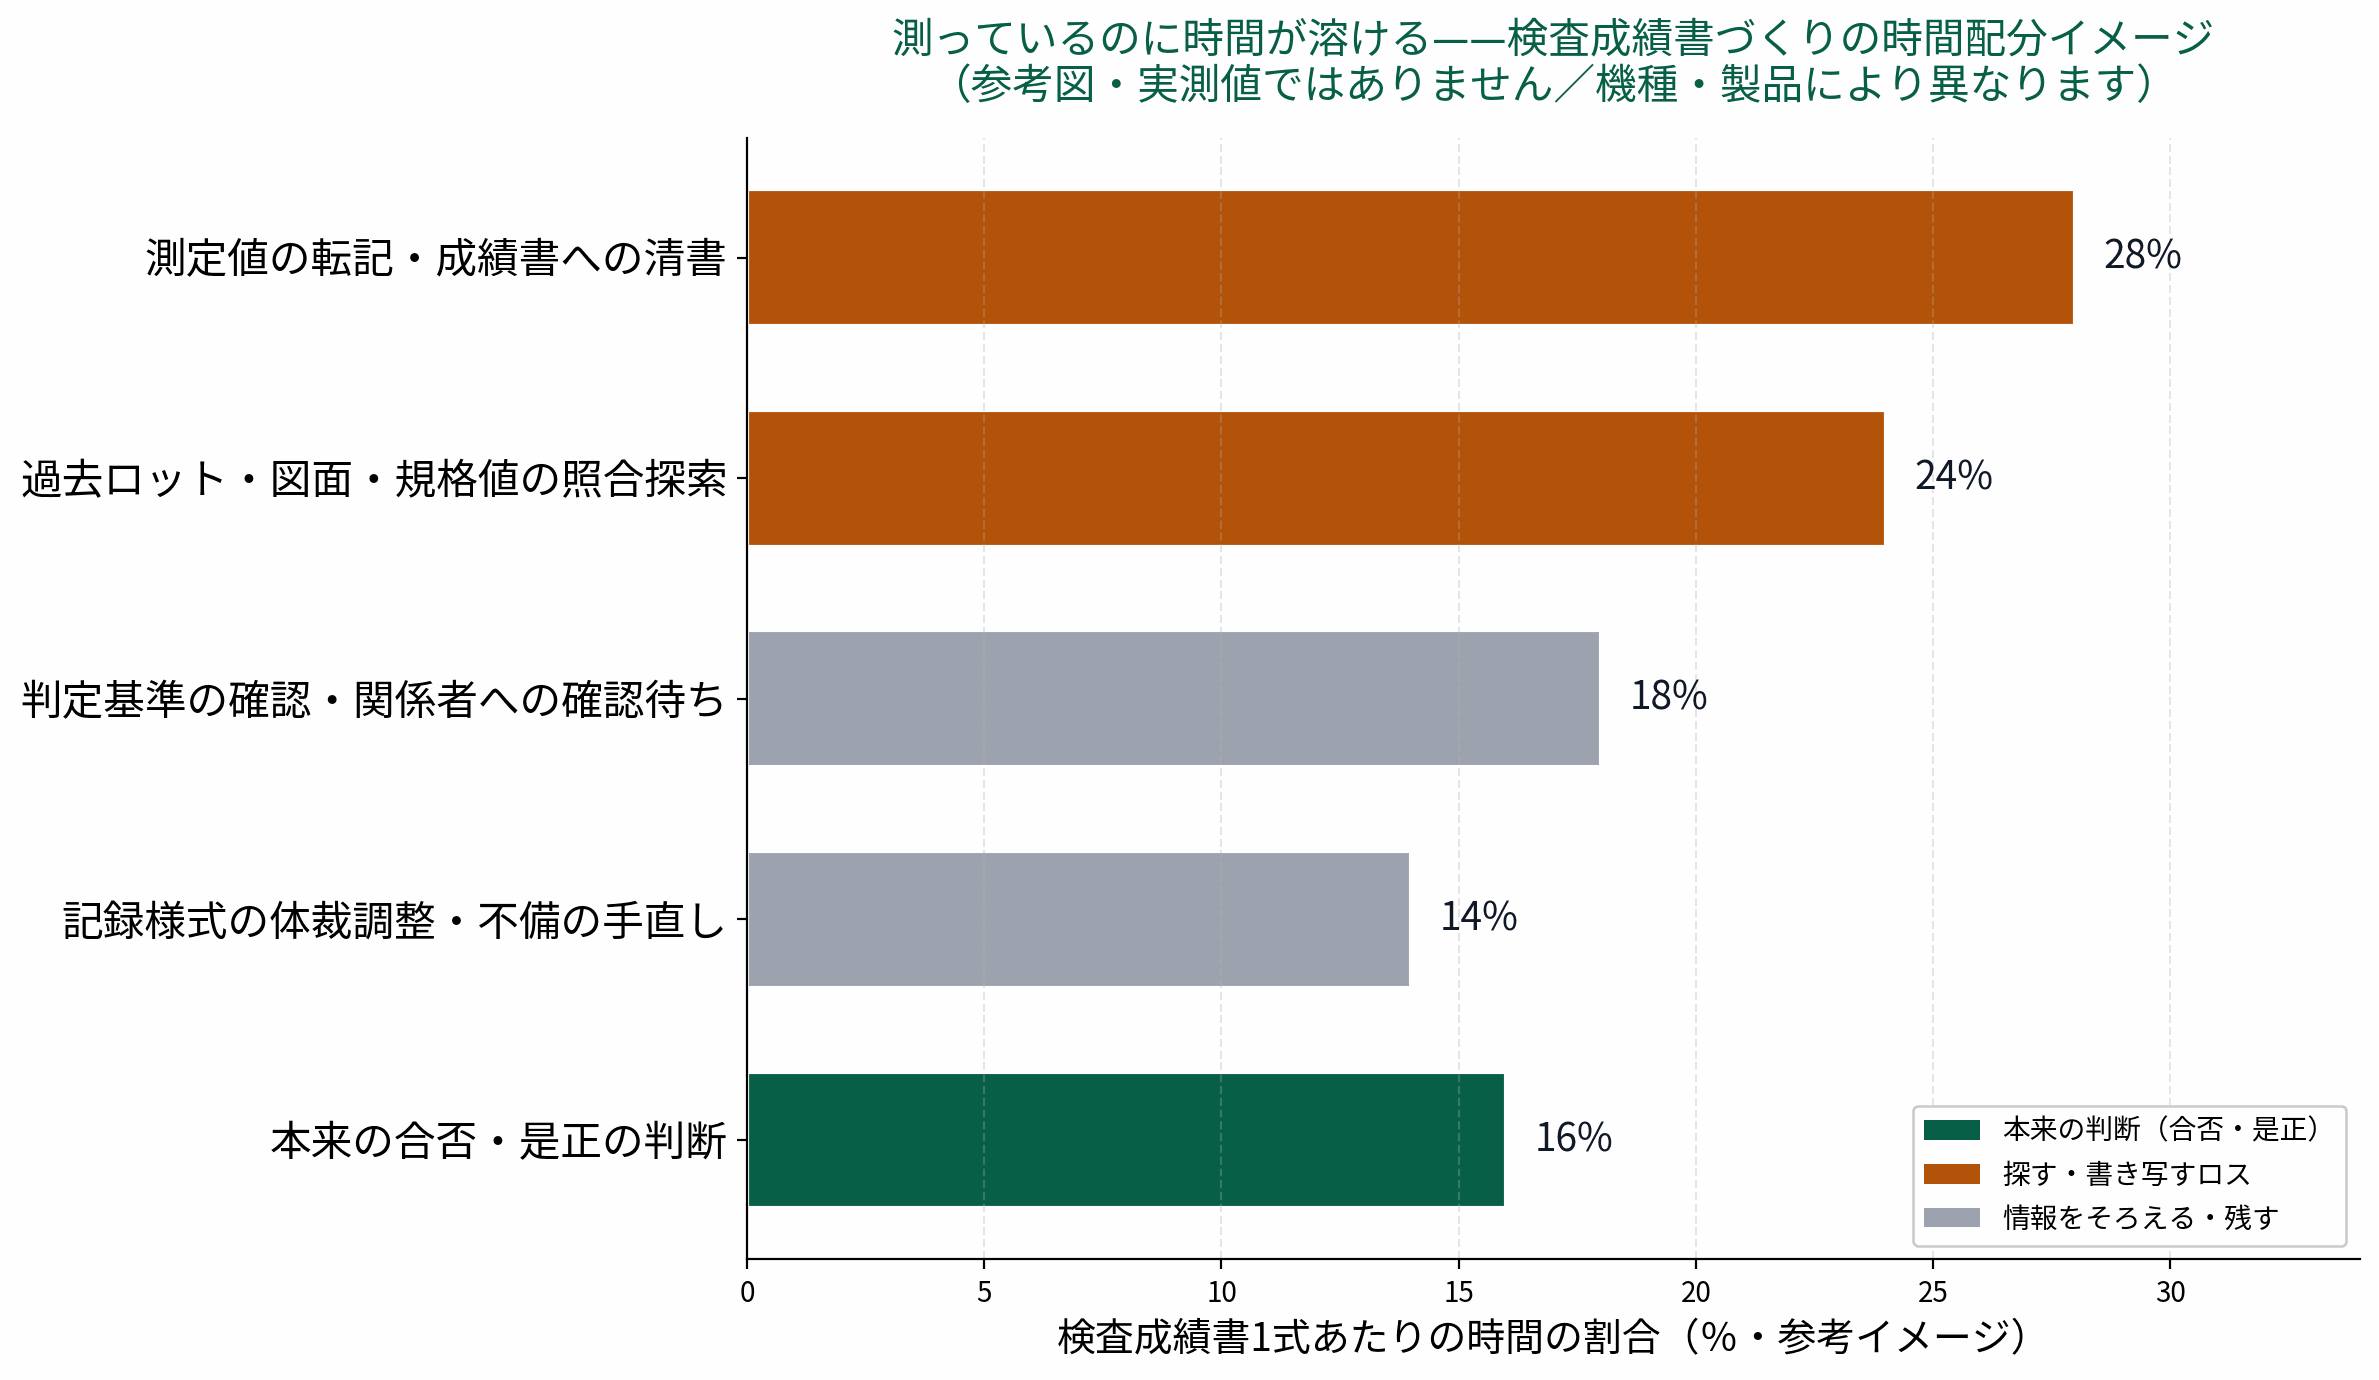
検査記録づくりの時間の多くは、測定値の転記・清書と、規格値や過去ロットを探す照合に消え、本来の合否判断に使える割合はむしろ小さいのが実情です。
次の図は、検査成績書を1式仕上げるまでの時間配分のイメージです。実測値ではなく、複数の装置メーカーの現場で語られる作業構成をならした参考図ですが、傾向は共通しています。値を書き写す・清書する作業と、規格値や過去記録を探す作業が合わせて半分を超え、判定基準の確認や関係者への確認待ちが続き、本来の判断そのものに割ける時間は限られます。「検査に時間がかかる」と言うとき、実際に時間を食っているのは測定ではなく、測定の前後にある情報をそろえる工程だということが見えてきます。
この構図は、設備保全の判断が属人化する現場で観察されるものと重なります。記録の入れ物は各所にあるのに、判断に使える形で引き出せない、という共通点です。
ツール:設備管理パッケージやCMMSは保全の「記録」には強いが、「この兆候なら過去にどう判断したか」を業務として引き出す設計にはなっていない。
記録に強いだけのツールでは、検査でも同じことが起きます。値は溜まるのに、成績書を組み立てる・過去と突き合わせる・後から追う、という「業務そのもの」は人手のまま残ります。
品質OSでそろえられる範囲と、人が握り続ける判断は?
品質OSでそろえられるのは、測定値の一元記録・規格値と過去ロットの自動照合・成績書の自動組み立てまでです。合否の最終判断と、客先への品質保証の約束は人が握り続けます。
品質OSとは、設計・調達・品質・生産技術の業務を横断してつなぐ業務基盤(業務OS)のうち、品質保証の業務を担う部分を指します。ここで重要なのは、品質OSが置き換えるのは「判断」ではなく「判断材料をそろえる工程」だという点です。測定値を品番・図面版・工程に紐づけて記録し、対応する規格値を引き当て、同一品番の過去測定値を並べて提示し、そこから成績書の下書きを組み立てる。ここまでは業務基盤で機械的にそろえられます。しかし、境界値をどう判定するか、傾向変化を工程異常と見なすか、客先にどの範囲まで品質を保証すると約束するかは、人の判断です。品質OSは判断を奪うのではなく、判断に集中できるよう周辺の情報整備を引き受ける、という線引きになります。
なぜ既存の基幹システムだけでは足りないのか。理由は、それらが記録と保管の器であって、業務そのものを実行する仕組みではないからです。
ERPは「お金とモノの記録台帳」、PLMは「図面とBOMの保管庫」であり、いずれも「業務そのもの」を実行する仕組みではない。
検査記録に当てはめれば、値を溜める入れ物(検査システムや紙の綴じ込み)はあっても、値を成績書という業務成果物に変え、過去と突き合わせ、後から追える形で残す、という一連の業務を通しで担う設計にはなっていない、ということです。品質OSが狙うのは、この「業務の通し」の部分です。
検査記録の「散らばり」が、様式の問題か仕組みの問題か切り分けたい方へ
直近で作成した検査成績書1式を、測定・転記・照合・判定に分けて棚卸しすると、時間がどこに溶けているかが見えます。業務診断では、検査・品質保証・製造の現場でこの切り分けを一緒に行います。
「検査の電子化ツールを入れればいい」という反論への先回り
検査の電子化ツール導入だけでは、様式の不統一と業務の分断が残るため、期待した効果が出ないことがあります。順番を間違えると、バラバラのままデジタル化して二度手間を固定してしまいます。
「タブレットで検査値を入力する電子化ツールを入れれば解決する」という声はよく聞きます。入力の手間は確かに減ります。しかし、成績書の様式が担当者ごとに違う、品番と図面版の紐づけルールが決まっていない、過去ロットの記録が別システムにある、という状態のままツールを入れると、入力先が電子になっただけで、転記・照合・様式合わせの構造は残ります。デジタル化は、業務のつながりを整理してから乗せると効きますが、バラバラのまま乗せると、そのバラバラを固定します。
もう一つの反論は「うちは検査記録を紙で残しているが、それで監査も通っている」というものです。監査を通ること自体は否定しません。ただ、紙で通っていることと、後から即座に追えることは別です。不具合連絡や設計変更の影響調査で、過去ロットの実測値を横断で引き出す必要が出たとき、紙の綴じ込みからの再収集は時間コストとして必ず跳ね返ります。まず取り組むべきは、検査記録のどの様式を一次情報(正となる記録)にするかを1製品群で決めることです。そこが決まらないうちにツールの全社導入から入ると、不統一がそのまま残ります。
自己診断:検査記録が個人に閉じていないかチェック
次の5項目のうち3つ以上に当てはまる場合、検査記録づくりの時間が測定ではなく情報のそろえ直しに溶けている可能性が高い状態です。
- 直近の検査成績書1式で、測定値を検査表から成績書へ打ち直す転記作業が発生した。
- 規格値や許容差を、図面や規格書を都度開いて目視で拾っている。
- 同一品番の過去ロットの実測値を、すぐには横断で取り出せない(現場の綴じ込みや個人PCを探す必要がある)。
- 成績書の様式が、担当者や製品によって微妙に違う。
- 数か月前のロットについて「誰がどの図面版で合格判定したか」を、記録だけからは追いにくい。
次のアクション
最初の一歩は、検査記録の全社システム化ではなく、1製品群で「正となる記録様式」を決めることです。どの様式を一次情報とし、そこに品番・図面版・工程・判定者・日時を紐づけると決めれば、転記と照合のうち機械的にそろえられる部分と、人の判断として残す部分の境目が見えてきます。そのうえで、測定値の一元記録から成績書の組み立てまでを小さく試し、効果が確認できた範囲から広げるのが、二度手間を作らない順番です。検査記録の散らばりが様式の問題なのか、業務のつながりの問題なのかを切り分けるところから始めてみてください。
よくある質問(FAQ)
検査成績書と検査記録は何が違うのですか?
検査記録は測定した値そのものの記録で、検査成績書はその記録をもとに、基準を満たしていることを客先や社内へ示すためにまとめた証明書類です。記録が入力データ、成績書が出力書類にあたります。記録が散らばっていると、成績書という出力を作るたびに情報を集め直すことになります。
品質OSを入れると検査員の判断は不要になりますか?
不要にはなりません。品質OSがそろえるのは測定値の記録・規格値との照合・過去ロットとの比較・成績書の下書きまでで、境界値の合否や傾向変化の解釈、客先への品質保証の約束は人の判断として残ります。判断を置き換えるのではなく、判断に必要な材料をそろえる工程を引き受ける位置づけです。
紙の検査記録でも問題ないのでは?
監査を通すこと自体は紙でも可能です。ただし、不具合調査や設計変更の影響確認で過去ロットの実測値を横断で引き出す必要が出たとき、紙からの再収集には時間がかかります。トレーサビリティ(後から誰がどの版で判定したかを追える状態)を保ちやすいのは、記録を品番・図面版・日時に紐づけて残した場合です。
何から着手すればコストをかけずに始められますか?
1製品群を選び、検査記録のどの様式を正(一次情報)とするかを決めるところから始めるのが、費用をかけずに効果を確かめやすい順番です。全社システム導入を先に決めると、様式の不統一がそのままデジタル化されてしまうため、様式と紐づけルールの整理を先に行うことをおすすめします。
出典
- 日本産業規格 JIS Q 9001:2015「品質マネジメントシステム—要求事項」箇条7.5(文書化した情報)・箇条8.5.2(識別及びトレーサビリティ)
- 日本産業規格 JIS Z 8103:2019「計測用語」(測定・計測に関する用語の定義)
- 経済産業省・厚生労働省・文部科学省「2024年版 ものづくり白書」(製造業の人手不足・技能伝承の課題)
- 本文中の時間配分の図は、複数の装置メーカーの現場で語られる作業構成をならした参考図であり、特定企業の実測値ではありません。
次に読みたい関連記事
- FMEAが形骸化し市場品質が繰り返す——品質OSでそろえられる範囲
- どれが最新版か分からない——Excel帳票がコピーで枝分かれする構造と、構造化基盤でそろえられる範囲
- 設備を止めるか止めないかの判断が人によってばらつく——生産技術OSでそろえられる範囲