工場の自動化はなぜ失敗するのか——止まる7つの原因と、「まだ早い」条件から先に決める判断基準【2026年版】

この記事の要点
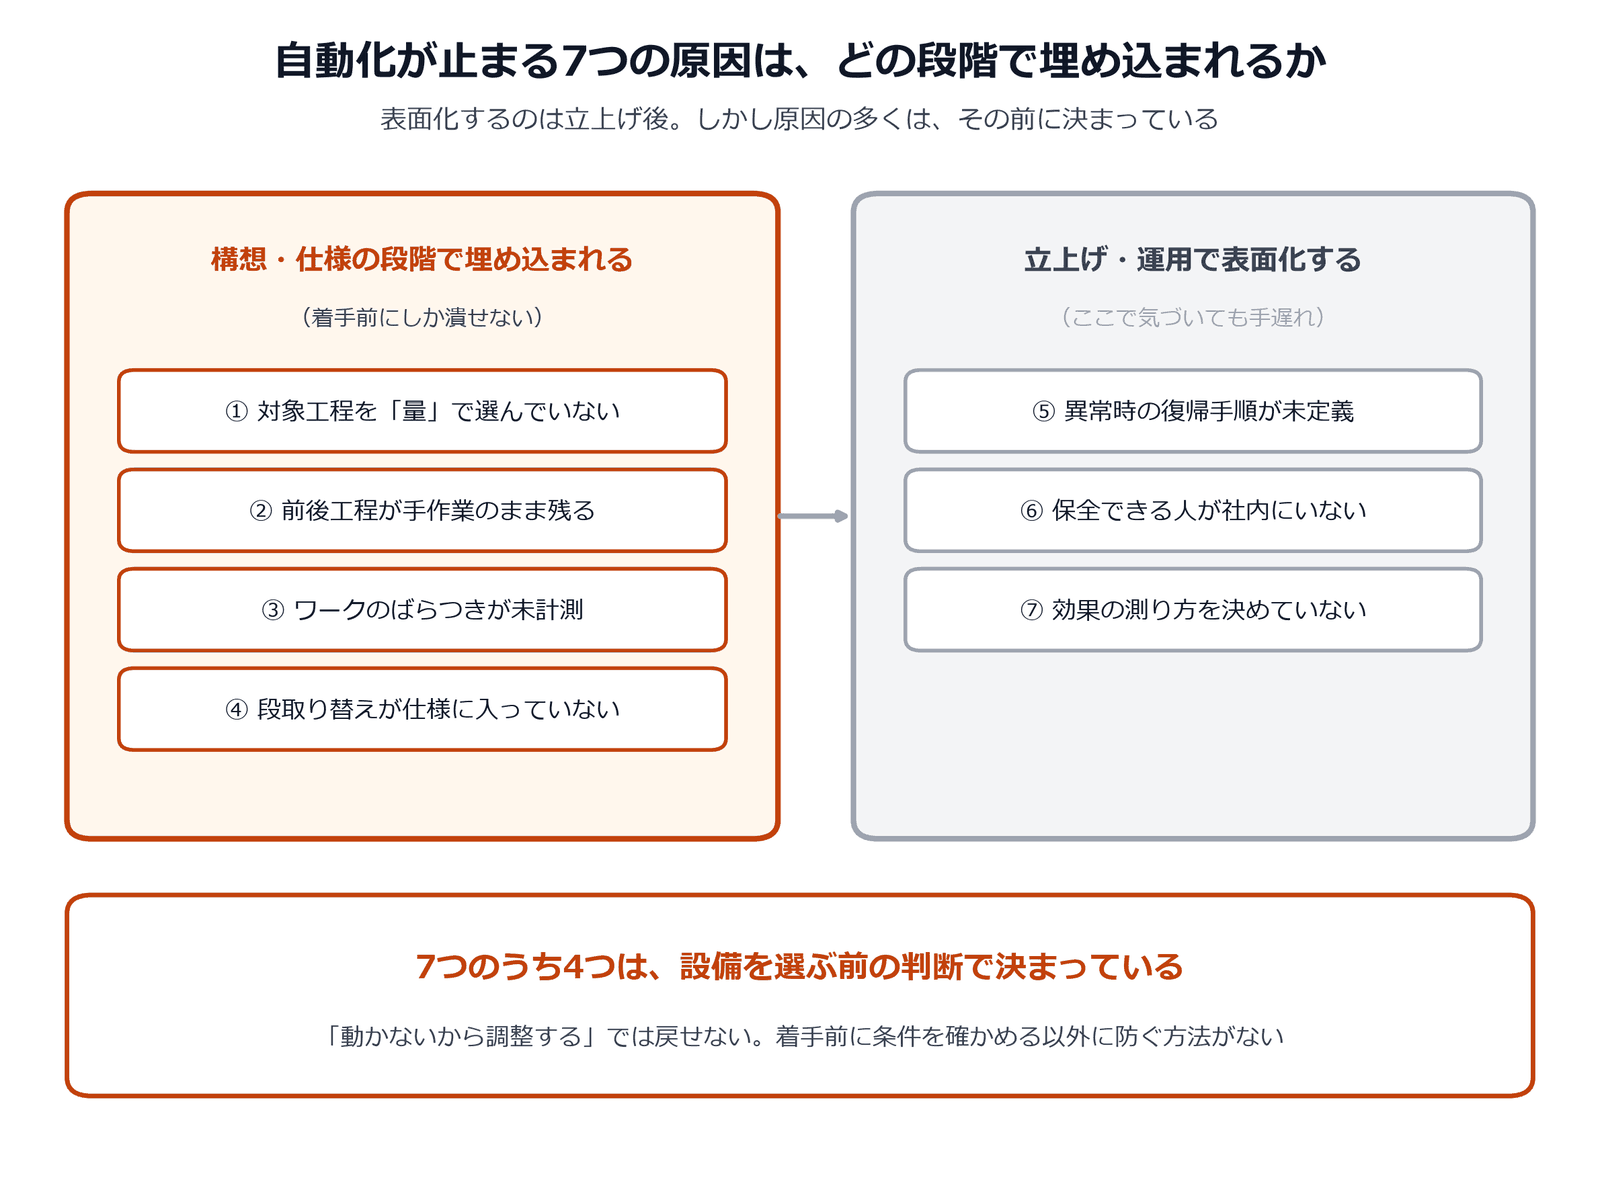
- 自動化が止まる原因は7つに整理でき、そのうち4つは設備を選ぶ前の「構想・仕様」段階で埋め込まれる。立上げ後の調整では戻せない。
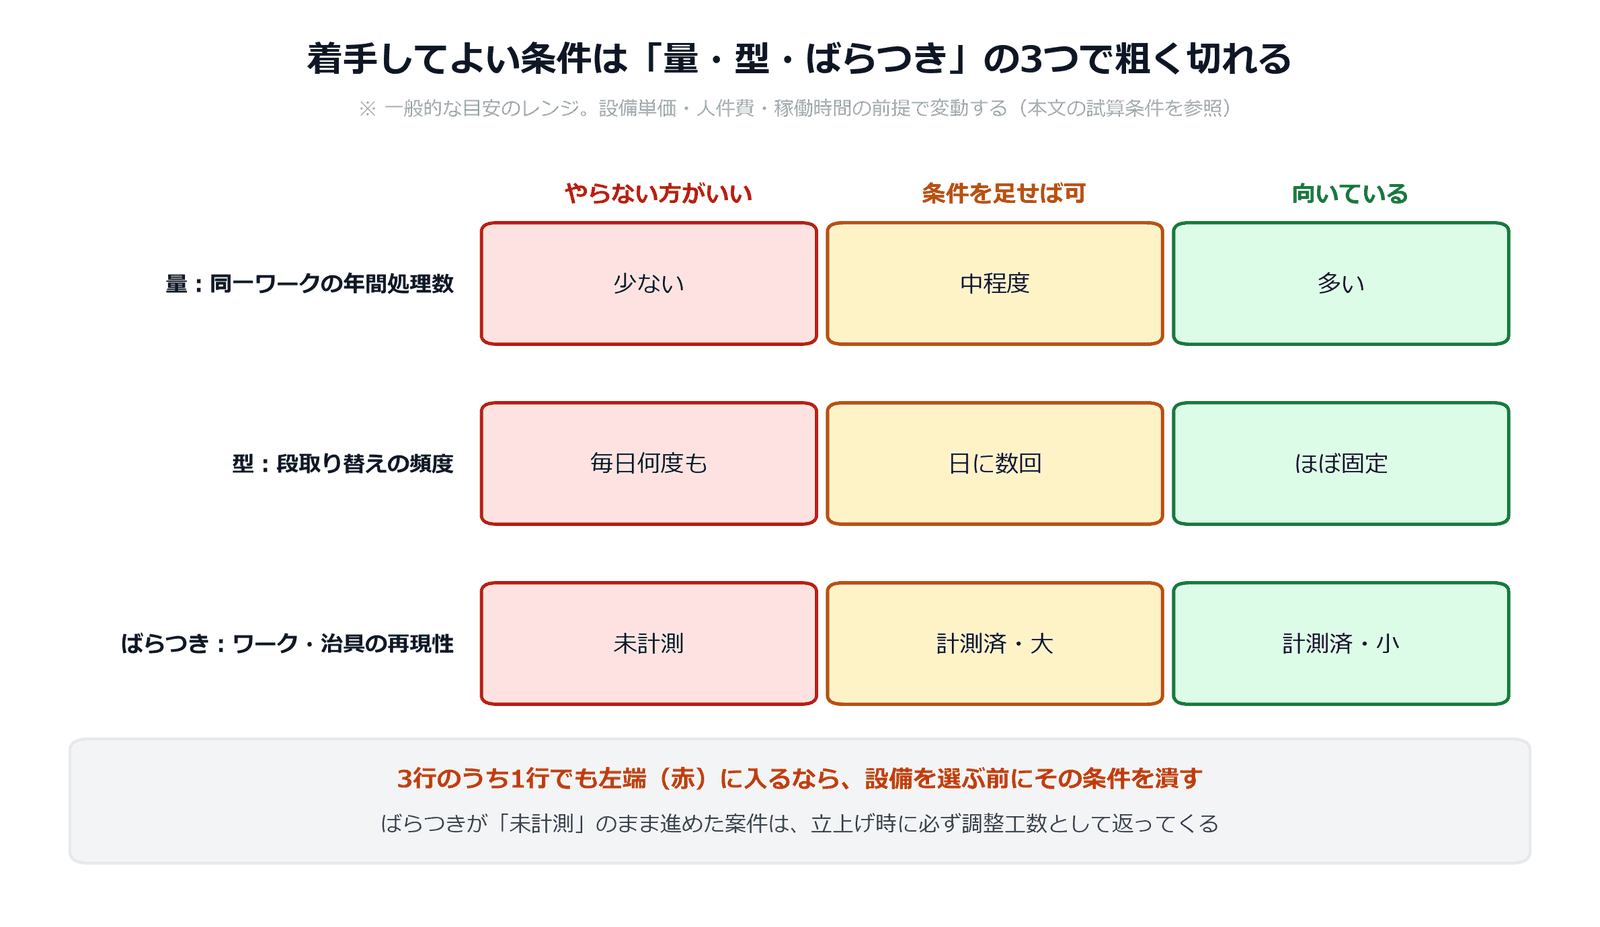
- 着手可否は「量・型・ばらつき」の3条件で粗く切れる。1つでも条件を満たさないなら、設備を選ぶ前にその条件を潰す。
- もっとも見落とされるのはワークのばらつきが未計測であること。未計測のまま進めた案件は、立上げ時に調整工数として必ず返ってくる。
- 投資回収は「人件費 ÷ 設備費」では判断できない。段取り替え・異常復帰・保全にかかる時間を戻し忘れると試算は必ず甘くなる。
- やらない方がいい条件は5つ。多品種・少量・工程が流動的・保全人材が不在・効果の測り方が未定のいずれかに当てはまるなら、いま着手しない判断が正しいことがある。
この記事が支援する判断:生産技術・製造部門の担当者が、自動化設備の投資稟議を書く前に「この工程はいま自動化に着手すべきか、まだ早いか」を判断する場面を想定しています。設備の機種選定ではなく、その手前の可否判断を対象にしています。


なぜ「導入したのに止まっている」自動化設備が生まれるのか?
自動化設備が使われなくなる直接の理由は、設備の性能不足ではないことがほとんどです。対象として選んだ工程が、そもそも自動化に向いていなかった——選定の前提が誤っていたケースが多くを占め、設備は仕様どおり動いているのに現場では使われない、という形で表面化します。
ここに構造的な難しさがあります。設備が仕様どおり動いている以上メーカーの責任範囲ではなく、かといって現場の運用努力で覆せる問題でもありません。原因は、設備を発注するより前の判断に埋め込まれているためです。
自動化とは、人が行っている作業のうち条件が安定している部分を機械の反復動作に置き換える取り組みです。この定義に立てば条件が毎回変わる作業は機械に置き換えても安定しないとわかりますが、稟議では「作業時間が長い工程」が対象に選ばれ、条件の安定性が確認されないまま進むことが少なくありません。
自動化が止まる7つの原因とは?
結論から言えば、止まる原因は下表の7つに整理できます。重要なのは「どの段階で埋め込まれるか」で、①〜④は構想・仕様の段階、⑤〜⑦は立上げ以降に表面化します。
| # | 原因 | 現場での現れ方 | 着手前に確認すること |
|---|---|---|---|
| ① | 対象工程を「量」で選んでいない | 稼働率が上がらず、段取り時間の方が長い | 同一ワークの年間処理数 |
| ② | 前後工程が手作業のまま残る | 自動化した工程の前後に仕掛品が滞留する | 工程全体のリードタイム |
| ③ | ワークのばらつきが未計測 | チャッキング・位置決めのエラーが頻発する | 寸法・形状のばらつき実測値 |
| ④ | 段取り替えが仕様に入っていない | 品種切替のたびに人手の調整が必要になる | 1日あたりの段取り替え回数 |
| ⑤ | 異常時の復帰手順が未定義 | 停止のたびに特定の担当者を呼ぶことになる | 想定される異常と復帰の担い手 |
| ⑥ | 保全できる人が社内にいない | 軽微な不具合で長期停止する | 保全の担当者と教育計画 |
| ⑦ | 効果の測り方を決めていない | 成果を説明できず、次の投資が通らない | 導入前の基準値(ベースライン) |
実務でもっとも見落とされるのは③のワークのばらつきです。人は多少のばらつきを無意識に吸収しますが機械はできません。人が問題なく作業できている工程ほど「ばらつきは無い」と誤判断されやすく、その前提のまま仕様が固まります。
②も構造的です。1工程だけを自動化しても前後が手作業のままなら全体のリードタイムは短くならず、部分最適が全体の停滞を生みます。工程単位で投資判断を行う限り繰り返し起こります。
着手してよいかは、どの基準で判断するのか?
着手可否は「量・型・ばらつき」の3条件で粗く切り分けられます。3行のうち1行でも左端(やらない方がいい)に入るなら、機種選定に進む前にその条件を潰すのが先です。
着手前の自己診断チェックリスト(5項目)
- 対象工程の同一ワークの年間処理数を、実績値で答えられる
- 対象ワークの寸法・形状のばらつきを実測した記録がある(推定ではない)
- 1日あたりの段取り替え回数と、その所要時間を把握している
- 設備が停止したときに誰が復帰させるかが決まっている
- 導入前の基準値(作業時間・不良率など)を記録してある
5項目のうち3つ以上が「いいえ」なら、いま必要なのは設備の検討ではなく現状の計測です。段取り替えの頻度と処理数を把握するだけなら、通常の生産のなかで数週間あれば足ります。
投資回収の試算は、どこで甘くなるのか?
稟議の試算は「削減できる人件費 ÷ 設備費」の形になりがちですが、これは自動化しても残る時間を差し引いていません。以下は計算の型として読んでください。
| 項目 | 試算に入れる | 入れ忘れやすい |
|---|---|---|
| 直接作業時間 | ◯ 置き換わる分 | — |
| 段取り替え | — | ◯ 品種切替のたびに残る |
| 異常復帰・立会い | — | ◯ 稼働初期ほど大きい |
| 日常保全・清掃 | — | ◯ 新たに発生する |
| 教育・習熟 | — | ◯ 担当交代のたびに再発生 |
前提を置いた概算の例:1日の直接作業が3時間の工程で、そのうち機械に置き換わるのが2時間だとします。ここに段取り替え0.5時間・日常保全0.3時間が新たに残る/発生するなら、正味の削減は2 −(0.5+0.3)=1.2時間/日です。単純な「3時間削減」で試算すると、回収期間は実際の2倍以上ずれます。この差は設備の性能では埋められません。
判断の材料は、どこに残っているか
7原因に共通するのは「判断に必要な材料が、判断する時点で手元にない」という構造です。処理数もばらつきも現場では日々発生しているのに、投資を決める場には集まってきません。内外製の判断でも同じ形で現れます。
一件ごとの外注は合理的でも、積み重なった結果として社内から工程が消えていた——という事後の気づきは、判断の履歴が残っていなければ起こりません
「この加工は内製か、外注か」——内外製区分(メイク or バイ)の判断根拠が案件に残らない構造と、業務OSでそろえられる範囲
自動化の可否判断も同じで、根拠が残らなければ「前回はなぜあの工程を選んだのか」を説明できないまま次の稟議が始まります。対象業務の選び方という点では、生成AIの導入判断とも発想が共通しています。
くり返し発生し、書き方の型がある程度そろい、参照する材料が手元にある業務では下書きの精度が上がりますが、条件が毎回違い判断材料が人の記憶にしかない業務では、出力を確かめる作業が新しい手間として積み上がります
製造業の生成AI、どの業務から始める?——導入順を決める5つの判断軸と部門別の向き・不向き
設備でも「条件がそろっているか」を先に確かめる順序は変わらず、そろっていない工程に投資すると確認や調整という新しい手間だけが増える点まで共通します。
センサ単体の良し悪しよりも、PLCや上位システムへ「どんな信号を・どの精度で渡すか」を設計する視点が現場の自動化では重要です
工場の自動化で使うセンサの種類とは|近接・光電・ファイバ・超音波の違いと選び方
自動化に向かない条件・まだ早い条件とは?
片面だけの推奨は役に立ちません。以下のいずれかに当てはまるなら、いま着手しない判断が正しいことがあります。
- 品種が多く、1品種あたりの数量が少ない——段取り替えの時間が削減効果を上回り、稼働率が上がりません。汎用性の高い設備ほど単価が上がり、回収は遠のきます。
- 工程そのものが今後変わる見込みがある——設計変更や工程改編が予定されているなら、設備が固定資産として残り変更の足かせになります。工程が確定してからの方が結果として早く進みます。
- ワークのばらつきが未計測——計測を先に済ませるべき段階です。この状態で仕様を固めると、立上げ時の調整工数として返ってきます。
- 保全できる人が社内にいない——外部委託前提ならその費用と応答時間を回収試算に入れます。含めて成立しないなら、まだ早い段階です。
- 効果の測り方が決まっていない——導入前の基準値がなければ成果を説明できず、次の投資が通りません。一度きりの導入で終わります。
これらは「自動化をやめるべき理由」ではなく順番の問題です。いずれも条件を整えれば着手可能な状態に移行できます。危険なのは、条件が整っていないことに気づかないまま発注してしまう進め方です。
それでも進めるなら、どの順序で進めるか?
条件が部分的にしか整っていなくても、順序を守れば失敗の確率は下げられます。推奨は次の3段階です。
- 計測(2〜4週間):処理数・段取り替え回数・ばらつきを通常生産のなかで記録する。この段階では設備の話をしない。
- 範囲の確定:自動化する工程の前後をどこで区切るかを決める。前後が手作業のまま残るなら、その滞留を許容できるかを先に判断する。
- 小さく試す:条件が最も安定している1品種から始める。効果の測り方(基準値)はこの時点で確定させる。
要点は1段階目で設備の議論をしないことです。機種の話が先に立つと、計測されていない前提のまま仕様が固まり、①〜④の原因が埋め込まれます。
なお「2026年版ものづくり白書」(経済産業省・厚生労働省・文部科学省)では、人材確保・定着・技能継承(第1部第2章第3節)と設備投資動向(第1部第4章第2節)がそれぞれ独立した節として扱われています。人が足りないことと、自動化が成立することは別の問題であり、前者を理由に後者の条件確認を省略しないことが重要です。
FAQ
自動化とロボット導入は同じ意味ですか?
同じではありません。自動化は「人の作業を機械の反復動作に置き換えること」全般を指し、専用機・搬送装置・センサ検査なども含みます。産業用ロボットはその手段の一つで、条件によっては専用機の方が適する場合があります。
小さな工場でも自動化はできますか?
規模ではなく条件で決まります。小規模でも処理数が多く段取り替えが少ない工程なら成立し、規模が大きくても多品種で工程が流動的なら成立しにくくなります。判断すべきは会社の規模ではなく、対象工程の量・型・ばらつきです。
ワークのばらつきは、どう計測すればよいですか?
位置決めやチャッキングに影響する寸法・形状の変動が問題になります。同一品種を一定数サンプリングし、該当箇所の寸法を実測して分布を確認します。図面の公差ではなく実際の分布を見ることが要点で、公差内でもばらつきが大きければ機械側の対応が必要です。
回収期間は何年を目安にすべきですか?
一律の目安はなく、社内の投資基準に従うべきものです。ただし段取り替え・異常復帰・日常保全・教育の時間を削減額から差し引くことは共通して必要で、差し引かない試算は回収期間を実際より短く見積もります。
すでに止まっている設備は、どうすればよいですか?
まず7つの原因のどれに当たるかを切り分けます。⑤〜⑦(復帰手順・保全人材・効果測定)が原因なら運用側の整備で再稼働できる可能性があります。①〜④が原因の場合は設備の調整では解決せず、対象工程を変えるか前段の条件を整えるかの判断になります。
まとめ
自動化が止まる原因の多くは、設備を選ぶ前の判断に埋め込まれています。着手可否は「量・型・ばらつき」の3条件で粗く切り分けられ、条件が整っていないなら、いま着手しない判断も選択肢に入れるべきです。計測 → 範囲の確定 → 小さく試す、の順序を守ることで失敗の確率は下げられます。
判断に必要な材料が現場に散らばったままだと、この判断は毎回ゼロから始まります。判断の根拠を案件に残す仕組みがあってはじめて、2件目以降が速くなります。
自動化の可否判断に必要な条件が自社でそろっているかを、対象工程を一つ挙げて一緒に確認する場をご用意しています(30分・オンライン)
次に読む
出典
- 経済産業省・厚生労働省・文部科学省「2026年版ものづくり白書(ものづくり基盤技術振興基本法第8条に基づく年次報告)」令和8年5月29日公表。https://www.meti.go.jp/report/whitepaper/mono/2026/(参照日: 2026年9月1日)。本記事では第1部第2章第3節(人材確保及び定着並びに技能継承)および第1部第4章第2節(製造業の設備投資動向)の構成を参照しています。
※ 本記事の試算例は計算方法を示すための仮定値であり、特定の設備・企業の実績値ではありません。