めっき・表面処理の種類とは?亜鉛めっき・無電解ニッケル・アルマイトの違いと選び方を図解で解説【2026年版】

この記事の要点
- 表面処理とは、素材の表面に皮膜を作ったり性質を変化させたりして、耐食性・耐摩耗性・外観などを付け加える処理の総称。めっきはその代表格
- 大きく「電気めっき」「無電解めっき」「化成処理」「陽極酸化(アルマイト)」の4系統で整理すると、初見の図面指示でも見当がつく
- 鉄鋼の防錆は亜鉛めっき、複雑形状で膜厚均一なら無電解ニッケル、耐摩耗は硬質クロム、アルミにはアルマイトが定番の起点
- 膜厚の目安は処理により0.1µmから100µm超まで桁が違う。図面では膜厚・処理範囲・ねじ部の扱いの3点を明示する
- 選定は「素材→目的→使用環境→寸法公差」の順で絞ると迷いにくい。選定根拠を個人の経験に閉じず記録に残すことが品質安定の土台になる
めっき・表面処理は、大きく電気めっき・無電解めっき・化成処理・陽極酸化(アルマイト)の4系統で整理できます。鉄鋼部品の防錆なら亜鉛めっき、複雑形状の寸法精度を守るなら無電解ニッケル、摺動部の耐摩耗なら硬質クロム、アルミ部品ならアルマイト——これが実務でまず押さえる定番の対応関係です。
本記事では、装置メーカーの設計・調達・品質の実務目線で、代表的なめっき・表面処理の種類と違い、膜厚の目安、図面指示で押さえるポイント、素材と目的から絞る選び方までを図解で解説します。読み終える頃には、図面の表面処理欄を根拠を持って書ける・読めるようになることがゴールです。


めっき・表面処理とは?素材の表面に機能を付け加える処理
表面処理とは、素材の表面に皮膜を形成したり表面の性質を変化させたりして、耐食性(さびにくさ)・耐摩耗性・外観・導電性などの機能を付け加える処理の総称です。めっきとは、そのうち金属などの皮膜を素材表面に析出・密着させる処理を指します。素材そのものを変えずに表面だけで機能を足せるため、「材料選定+熱処理+表面処理」の組み合わせで部品の性能を設計するのが機械設計の基本形です。
まず全体像を4系統の分類マップで押さえましょう。
めっき・表面処理にはどんな種類がある?代表4処理を比較
結論として、装置・機械部品の図面で登場頻度が高いのは、亜鉛めっき・無電解ニッケルめっき・硬質クロムめっき・アルマイトの4つです。それぞれの狙いと使いどころを順に見ていきます。
亜鉛めっきとは?鉄鋼部品の防錆の定番
亜鉛めっきは、鉄鋼部品の防錆処理として最も広く使われる電気めっきです。亜鉛は鉄より先に腐食する(犠牲防食)ため、皮膜に多少の傷があっても素地の鉄を守り続けます。処理コストが安く量産性が高いことから、ボルト・ブラケット・板金部品など「鉄の部品はまず亜鉛めっき」と言えるほどの標準処理です。めっき後には三価クロム化成処理(クロメート処理の環境対応版)を重ねて耐食性を高めるのが現在の一般的な仕様です。
無電解ニッケルめっきとは?複雑形状でも膜厚が均一
無電解ニッケルめっきは、電気を使わず薬品の化学反応で皮膜を析出させるめっきです。最大の特長は膜厚が部位によらずほぼ均一につくこと。電気めっきは電流が集中する角部で厚く、穴の内面や凹部で薄くなりますが、無電解めっきは液が触れる面に等しく析出します。寸法公差の厳しい部品、深穴や複雑形状の部品、めっき後に追加工したくない部品で選ばれます。硬さも比較的高く、熱処理でさらに高硬度化できます。
硬質クロムめっきとは?摺動部・金型の耐摩耗に
硬質クロムめっきは、耐摩耗性を目的とした厚めの電気クロムめっきで、シリンダのロッド・金型・シャフトの摺動面などに使われます。装飾クロム(薄い光沢仕上げ)とは目的も膜厚も別物です。「硬い」がどういう指標かは、硬さの基礎記事で次のように整理しています。
硬さとは、材料に圧子(硬い針や球)を押し付けたときの、へこみにくさ・傷つきにくさを表す指標です。値が大きいほど変形しにくく、摩耗や打痕に強い傾向があります。
硬さとは?ロックウェル・ビッカース・ブリネルの違いと硬さ換算・図面指示を図解で解説【2026年版】
硬質クロムの皮膜はこの「へこみにくさ」が非常に高く、摩耗の進行を大幅に遅らせます。なお、めっき層のような薄い皮膜の硬さ測定には荷重の小さいビッカース(HV)が使われるのが一般的です。
アルマイト(陽極酸化)とは?アルミ部品の標準処理
アルマイトは、アルミニウム部品を電解液中で陽極として通電し、表面に酸化皮膜を成長させる処理です。めっきのように別の金属を載せるのではなく、素材自身の表面を酸化皮膜に変えるのがポイント。アルミは素のままでは傷つきやすく腐食もするため、装置部品では「アルミ=アルマイト前提」が実務の標準です。染色による着色(黒アルマイトなど)や、皮膜を厚く硬く成長させる硬質アルマイトも選べます。
| 処理 | 対象素材 | 主目的 | 膜厚の目安※ | 特徴 |
|---|---|---|---|---|
| 亜鉛めっき+三価クロム化成 | 鉄鋼 | 防錆 | 2〜25µm | 低コスト・量産性。犠牲防食 |
| 無電解ニッケル | 鉄鋼・アルミ・銅ほか | 防錆+耐摩耗+寸法精度 | 3〜30µm | 膜厚均一。複雑形状・精密部品向き |
| 硬質クロム | 鉄鋼ほか | 耐摩耗 | 5〜100µm | 高硬度。摺動部・金型・ロッド |
| アルマイト | アルミ専用 | 耐食+耐摩耗+装飾 | 5〜25µm(硬質20〜70µm) | 素材表面を酸化皮膜化。着色可 |
膜厚はどのくらい?図面指示で押さえる3つのポイント
膜厚は処理の種類によって桁が違います。装飾クロムは1µm未満、防錆の亜鉛めっきは数µm〜25µm程度、耐摩耗の硬質クロムは100µmを超えることもあります。まずレンジ感を図で押さえてください。
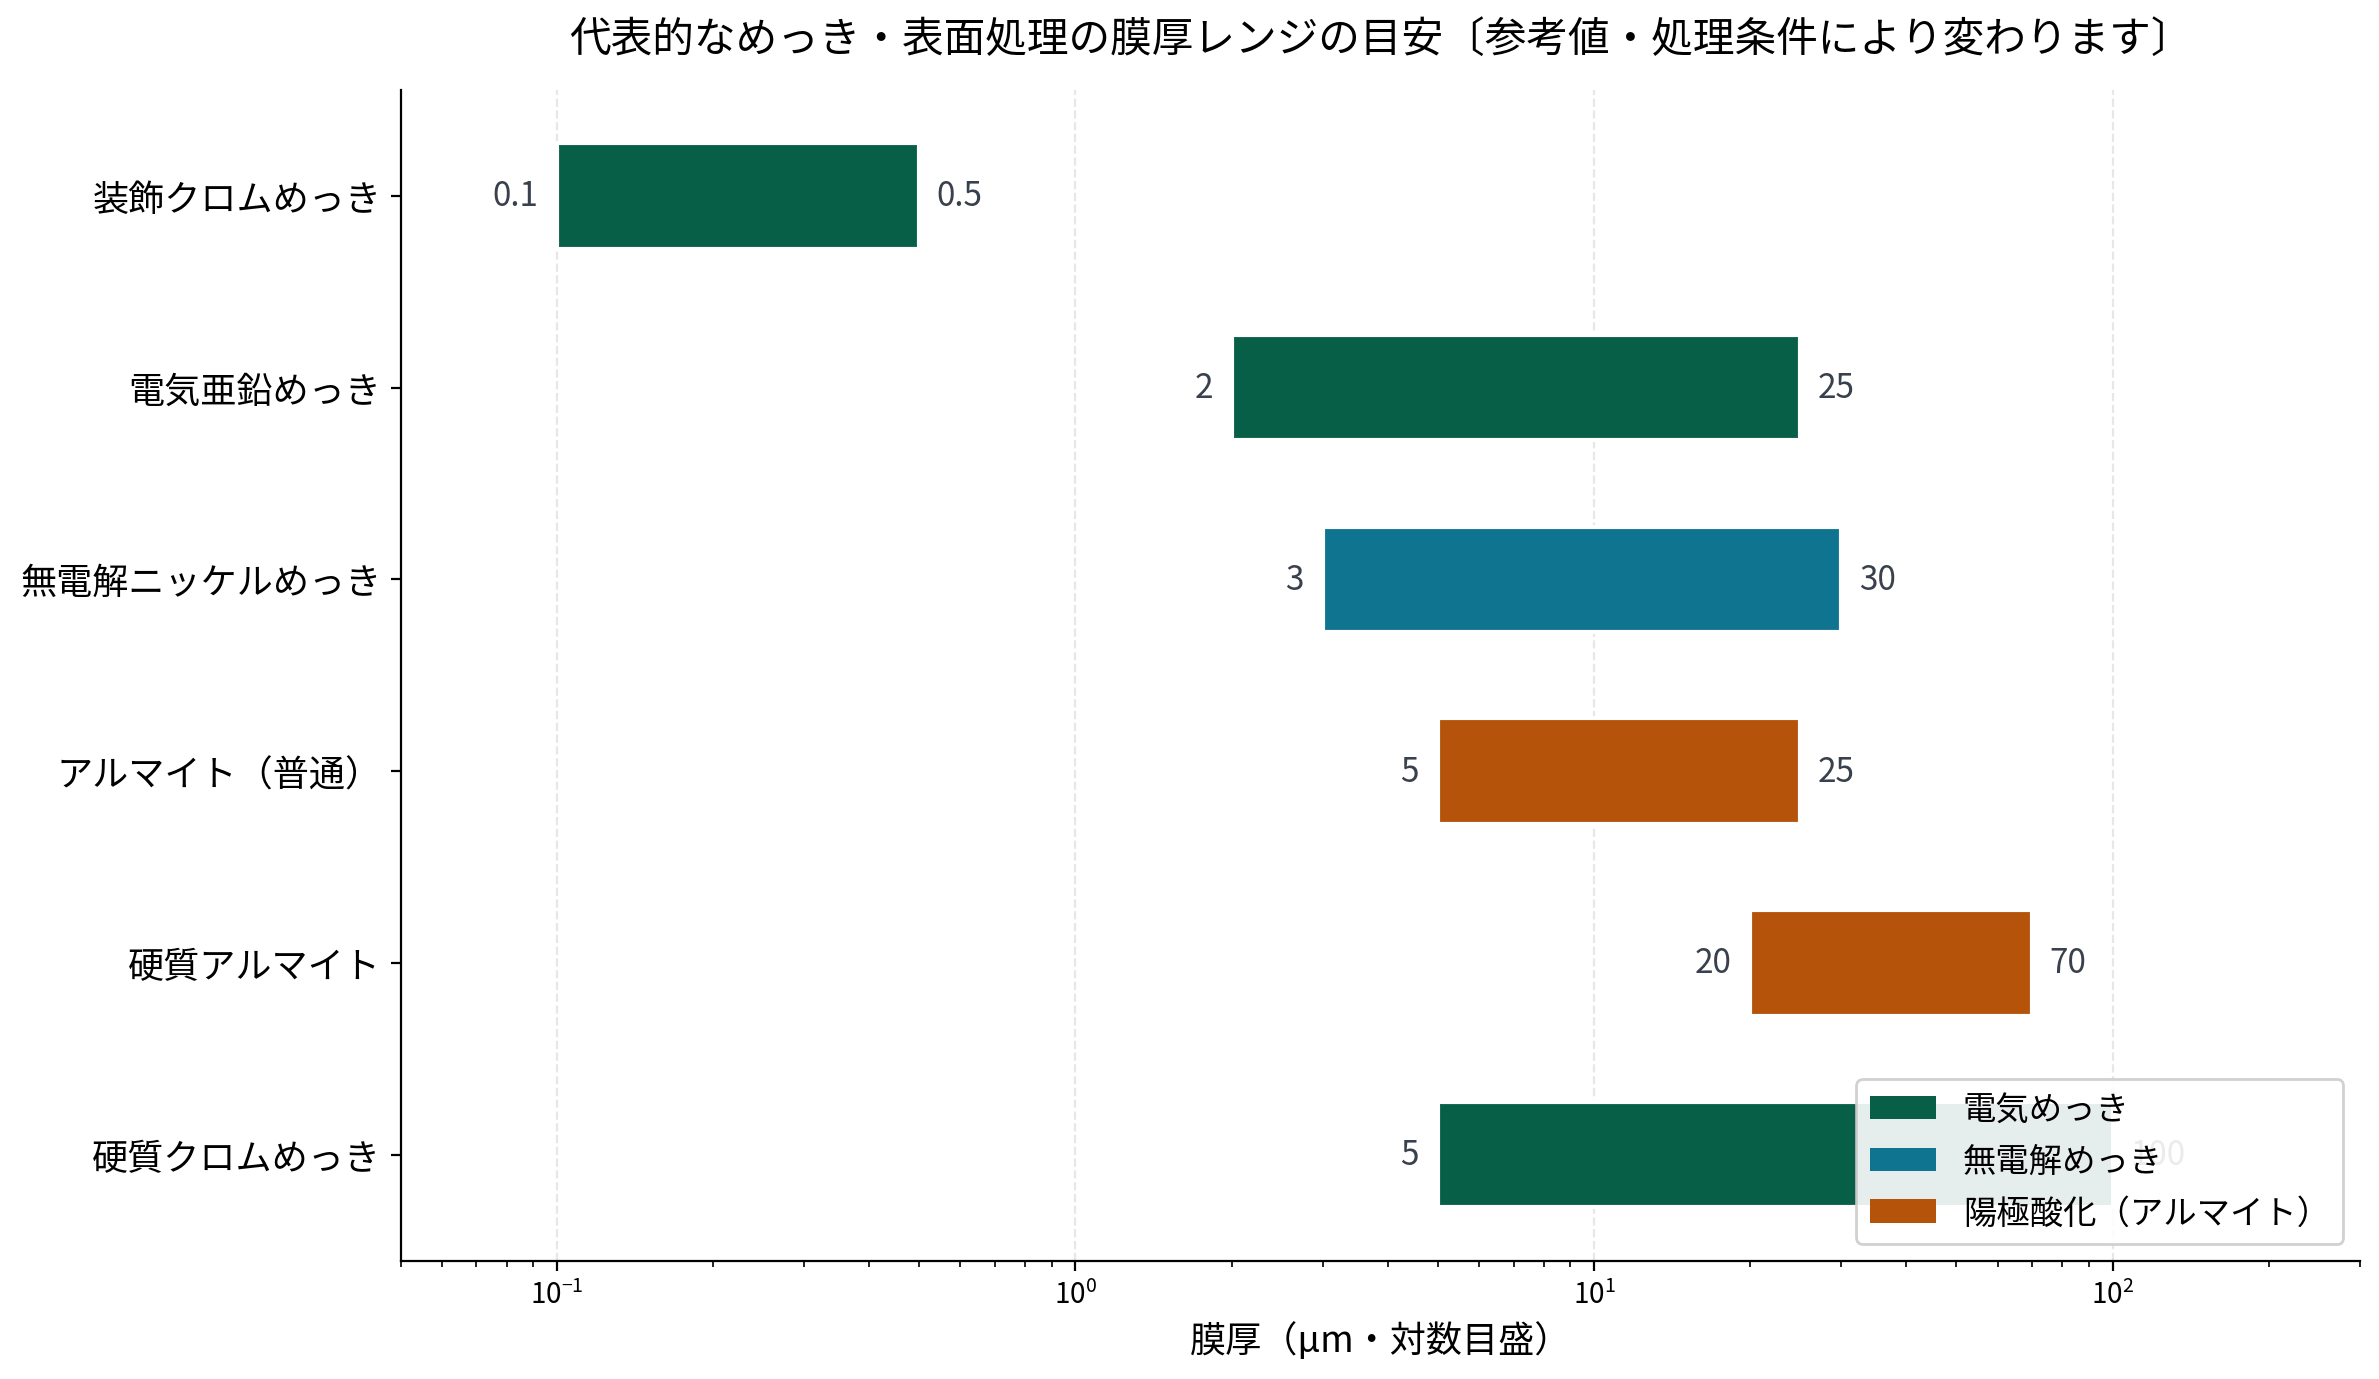
図面への表面処理指示は、記号や文言だけ書いて終わりにせず、次の3点を明示するのが基本です。
- 膜厚(または等級):「亜鉛めっき」とだけ書くと膜厚は処理業者任せになります。JIS H 0404の記号表記や膜厚範囲で指定します
- 処理範囲:全面処理か、一部マスキングか。はめあい面や接着面にめっきが載ると不良の原因になります
- ねじ部の扱い:めっき厚の分だけねじの有効径が変わります。めっき後にゲージが通るか、下穴・オーバータップの指示が必要かを明確にします
この「範囲で指定して工程で作り込む」という考え方は、熱処理の図面指示と同じ構造です。熱処理の記事では焼入れ・焼戻しの指示を次のように説明しました。
ロックウェル硬さCスケールで、硬さの下限58・上限62の範囲に仕上げるという指示です。この範囲に入るよう、焼入れ後の焼戻し温度などを調整します。
焼入れ・焼戻しとは?熱処理4種類の違いと目的・硬さとの関係を図解で解説【2026年版】
表面処理も同様に、機能の狙い値を範囲で示し、達成手段は処理工程側で管理するのが図面と工程の正しい分担です。ねじ部とめっきの関係はねじ・ボルトの種類と強度区分の記事も参考になります。
めっき・表面処理はどう選ぶ?素材→目的→環境の順で絞る
選定は次の4ステップで絞ると迷いにくくなります。
- 素材で絞る:アルミならアルマイトか無電解ニッケル。鉄鋼なら亜鉛・無電解ニッケル・硬質クロムが候補
- 主目的で絞る:防錆最優先なら亜鉛系、耐摩耗なら硬質クロムか無電解ニッケル、外観・絶縁ならアルマイト
- 使用環境で確認:屋外・薬品・高温など環境が厳しいほど膜厚や処理グレードを上げる。食品・医療は対応薬液の制約も確認
- 寸法公差で最終確認:処理後寸法で公差に入るか。精密部品は膜厚均一な無電解ニッケルや、処理前寸法の調整を検討
注意したいのは、環境規制の動向です。六価クロムを使う処理は規制が強まり、三価クロム化成処理などへの置き換えが進んでいます。長寿命の装置では「その処理が10年後も調達できるか」も選定基準に入れておくと、補用品調達で困りません。
その表面処理の選定根拠、担当者の頭の中だけにありませんか?
ここまでの選定ステップは一般論です。実際の現場では「この客先は塩害地域だから膜厚を上げる」「この部品は過去にめっき後のねじ不良が出たからオーバータップ指示を入れる」といった、過去の経験に基づく判断が仕様を決めています。問題は、その根拠が図面に残らず、決めた本人しか説明できなくなることです。設計業務の属人化を扱った記事では、こんな実態を紹介しました。
設計者が一日のうち4割を、図面を探したり、部品表をメンテしたり、設計変更を関係部署に伝えたりすることに使っている——製造業の設計部門で繰り返し聞く話です
設計部長が知らないと損する、図面検索の本当のコスト——年間1,200時間が消える理由
表面処理の指示も同じで、「なぜこの処理・この膜厚なのか」を過去案件から探す時間が積み重なります。選定根拠が個人の記憶に閉じていると感じたら、どの業務で情報が滞っているかを棚卸しするところから始められます。無料の業務診断はこちらから相談できます。
よくある質問(FAQ)
めっきと塗装は何が違う?
めっきは金属や酸化物の皮膜を素材表面に化学的・電気的に密着させる処理で、塗装は樹脂系の塗膜を物理的に付着させる処理です。めっきの方が皮膜が薄く硬く、寸法精度や導電性が求められる部品に向きます。厚い防食や色の自由度なら塗装が有利です。
電気ニッケルと無電解ニッケルはどちらを選ぶ?
膜厚の均一性と寸法精度を優先するなら無電解ニッケル、コストと量産性を優先するなら電気ニッケルが基本の使い分けです。穴の内面や複雑形状は電気めっきでは膜厚が不均一になりやすいため、無電解が選ばれます。
アルマイトは鉄にもできる?
できません。アルマイト(陽極酸化処理)はアルミニウムおよびアルミ合金専用の処理です。鉄鋼部品の防錆には亜鉛めっき、耐摩耗には硬質クロムめっきや無電解ニッケルなど、素材に合った処理を選びます。
自己診断チェックリスト
自社の表面処理指示の運用を5項目でチェックしてみてください。
- 図面の表面処理欄に、処理名だけでなく膜厚(または等級・記号)まで指定できている
- はめあい面・接着面・ねじ部など、めっきを載せたくない範囲の指示が図面に明記されている
- 表面処理の選定理由(環境・過去トラブル・客先要求)が、担当者の記憶ではなく記録として残っている
- 環境規制(六価クロム等)で将来調達できなくなる処理を使っていないか、定期的に確認している
- 処理後寸法で公差検討をしており、めっき厚を見込んだ加工指示ができている
3つ以上当てはまらなければ、表面処理の指示・選定が個人の経験に依存しているサインです。
まとめ——4系統の地図を持てば、図面の表面処理欄は怖くない
めっき・表面処理は、電気めっき・無電解めっき・化成処理・陽極酸化の4系統で整理し、亜鉛めっき(防錆)・無電解ニッケル(均一膜厚)・硬質クロム(耐摩耗)・アルマイト(アルミ)の代表4処理を起点に考えれば、大半の図面指示は読めるようになります。図面には膜厚・処理範囲・ねじ部の3点を明示し、選定根拠を記録に残すことが、品質の安定と技術継承の両方に効きます。
次に読みたい関連記事
- 焼入れ・焼戻しとは?熱処理4種類の違いと目的・硬さとの関係を図解で解説【2026年版】
- 硬さとは?ロックウェル・ビッカース・ブリネルの違いと硬さ換算・図面指示を図解で解説【2026年版】
- 表面粗さとは?Ra・Rzの違いと図面記号の読み方・加工方法別の目安を図解で解説【2026年版】
出典
- JIS H 0404「電気めっきの記号による表示方法」
- JIS H 8610「電気亜鉛めっき」
- JIS H 8645「無電解ニッケル-りんめっき」
- JIS H 8615「工業用クロムめっき」
- JIS H 8601「アルミニウム及びアルミニウム合金の陽極酸化皮膜」
- 本文・図中の膜厚などの数値は一般的な目安(参考値)であり、処理条件・仕様により変わります。個別の仕様は処理業者・規格の最新版でご確認ください。