ボールねじとは?構造・リード・精度等級・すべりねじとの違いを図解で解説【2026年版】

この記事の要点
- ボールねじとは、ねじ軸とナットの間に多数のボール(鋼球)を入れ、回転運動を摩擦の小さい「転がり」で直線運動に変える機械要素です。
- すべりねじ(台形ねじ)が「面」でこすれ合うのに対し、ボールねじは「転がり接触」のため、伝達効率が高く(目安9割前後)、高速・高精度の位置決めに向きます。
- 選定の軸は「リード(1回転で進む距離)」「精度等級(リード誤差の等級)」「予圧(がたつきを詰める与圧)」の3つです。
- ボールねじ単体では直線を案内できないため、リニアガイドで直進を支え、サーボモータで回して使うのが基本の組み合わせです。
- 型番・リード・精度等級・予圧が図面や部品表のどこに定義され、誰でもたどれる状態になっているかが、選定ミスと再発注ロスを防ぐ分かれ目になります。
装置の可動テーブルやZ軸、XYステージの図面で「ボールねじ」という部品を見たとき、なぜこの部品でなければ精度が出ないのか、すべりねじと何が違うのかが曖昧なまま選定していないでしょうか。位置決めの精度も、寿命も、必要なモータの大きさも、ボールねじの選び方で変わってきます。
結論から言うと、ボールねじとは「ねじ軸とナットの間に鋼球を入れ、転がりの小さな摩擦で回転を直線運動に変える機械要素」です。摩擦が小さく効率が高いため、少ない力で高速・高精度に位置決めできます。この記事では、構造・リード・精度等級・予圧という選定の要点を、すべりねじとの違いから図解で整理します。


ボールねじとは?何をする部品?
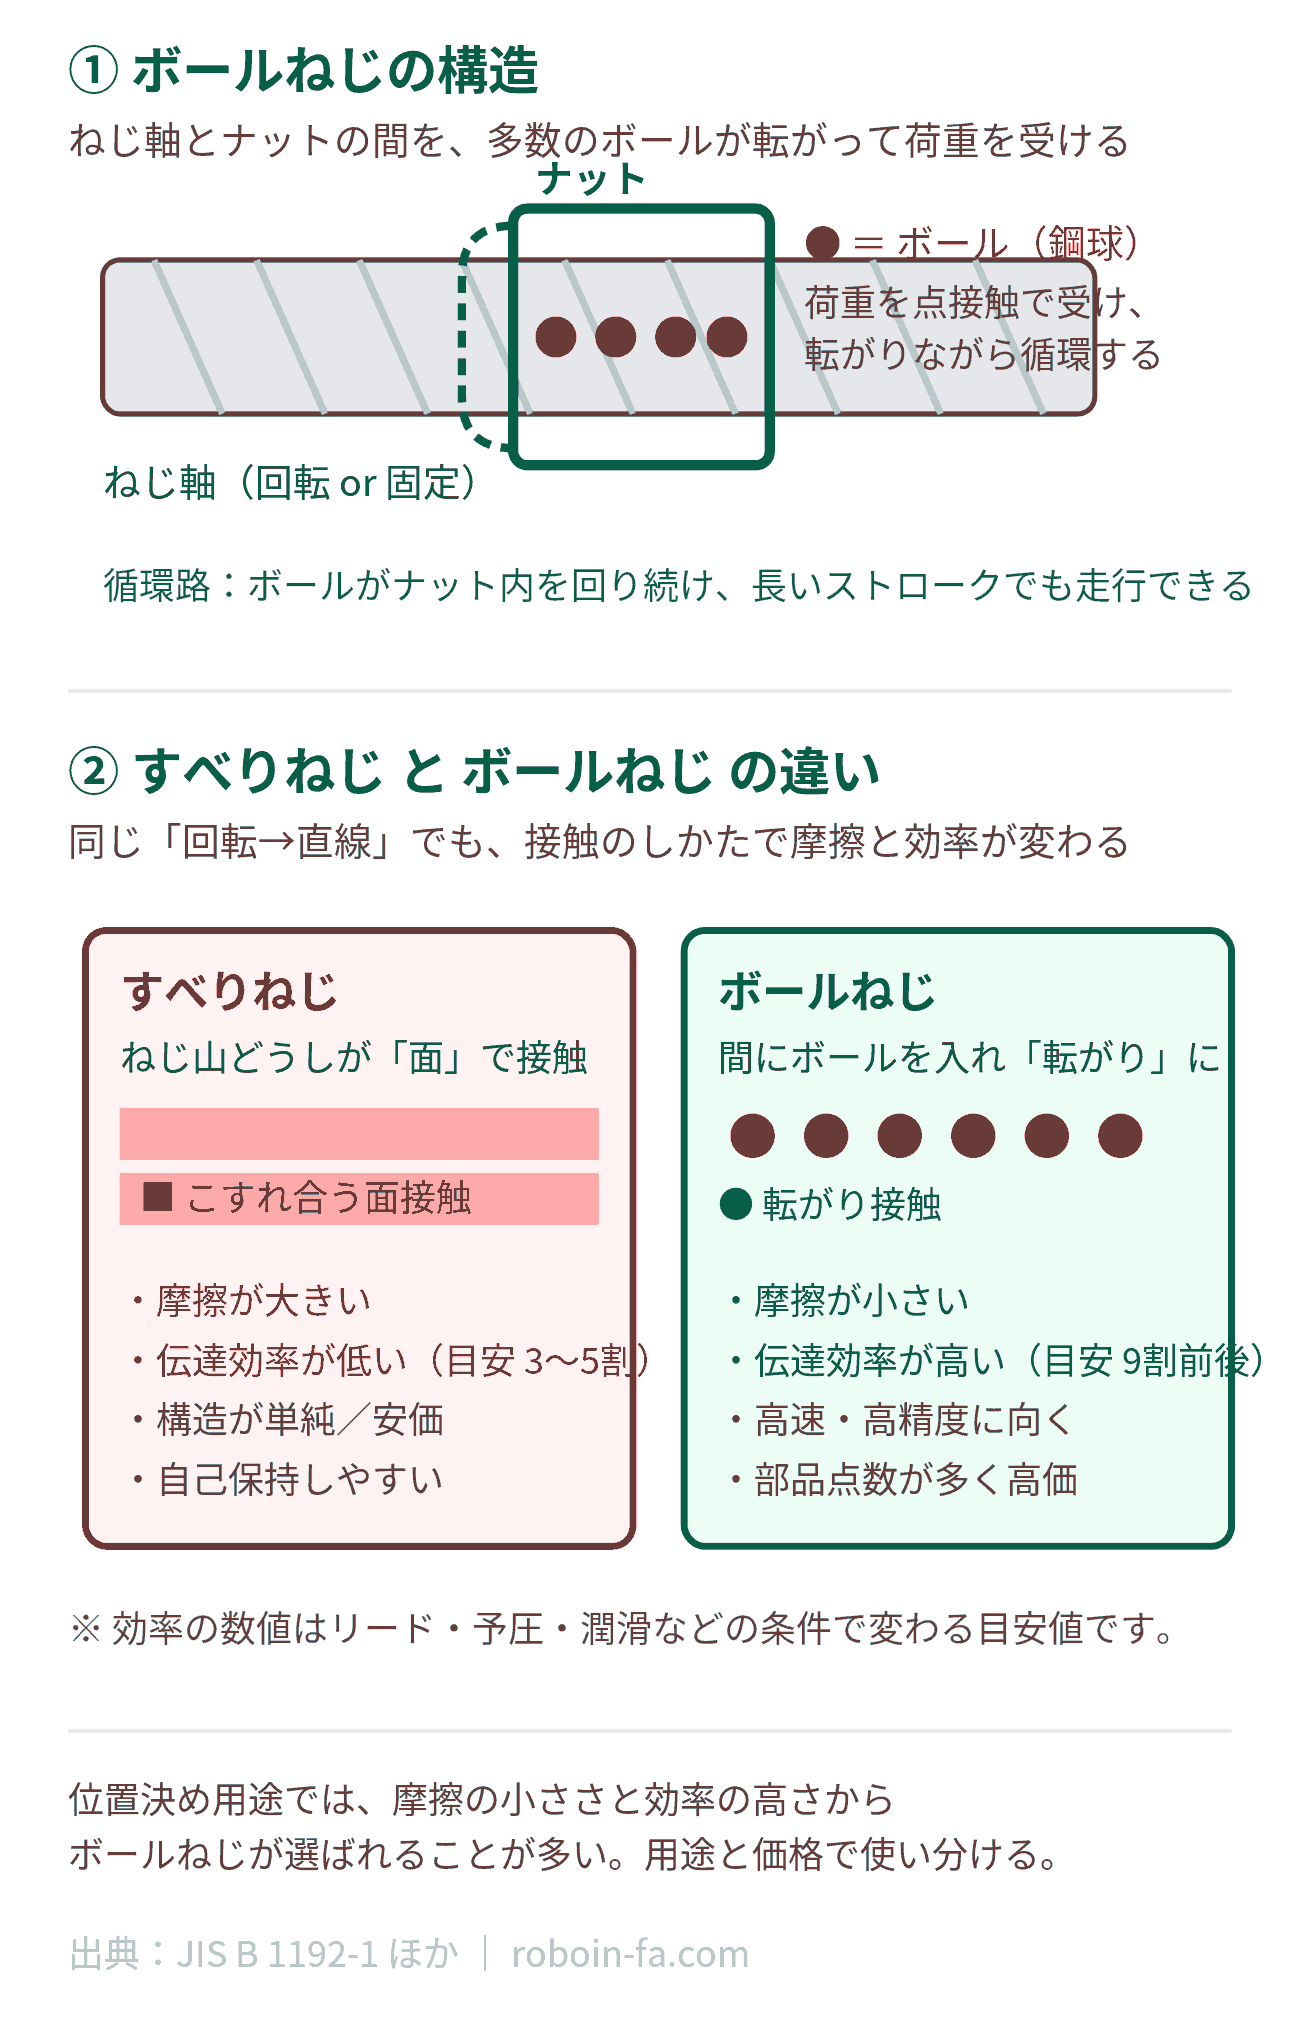
ボールねじとは、ねじ軸とナットの間に多数のボール(鋼球)を並べ、その転がりによって回転運動を直線運動に変える機械要素です。日本産業規格(JIS B 1192)では「ボールねじ」として通則・精度・寸法が定められており、工作機械や産業装置の位置決め軸に広く使われています。
ねじ軸を回すとナットが直線方向に進み、ナットを固定してねじ軸を回せば軸側が進みます。ボールはナット内部の負荷域と無負荷域を巡る「循環路」を回り続けるため、長いストロークでも同じナットが端から端まで走行できます。この「転がりで摩擦を減らす」考え方は、回転を支えるベアリング(転がり軸受)と同じ発想です。
すべりねじ(台形ねじ)と何が違う?
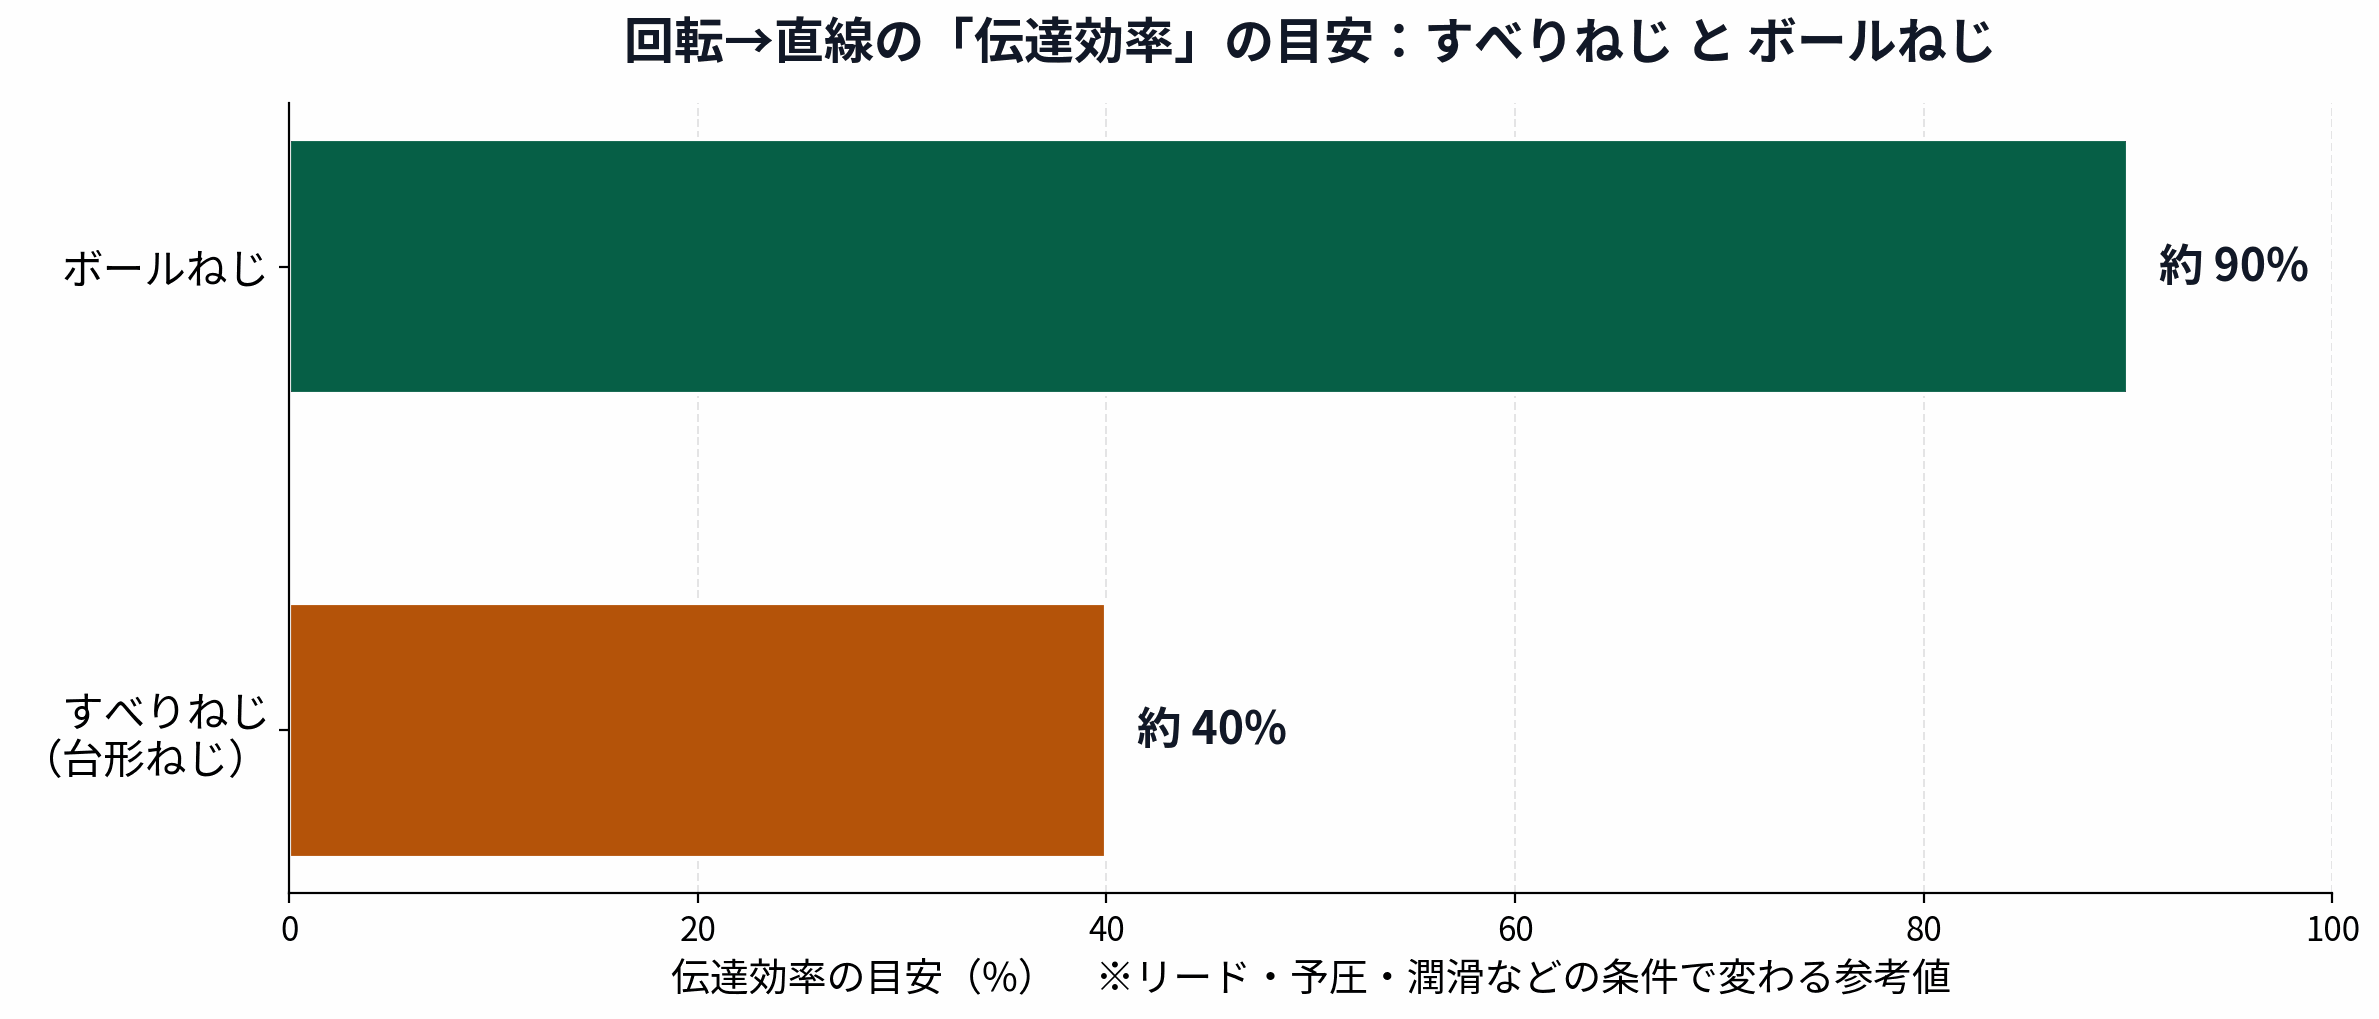
いちばんの違いは「接触のしかた」です。すべりねじはねじ山どうしが面でこすれ合う「すべり接触」なのに対し、ボールねじは間にボールを挟んだ「転がり接触」です。物体は滑らせるより転がすほうが摩擦が小さいため、回転から直線への伝達効率は、すべりねじの目安3〜5割に対してボールねじは9割前後まで高くなります(いずれもリード・予圧・潤滑などの条件で変わる参考値です)。
効率が高いということは、同じ推力を出すのに必要なモータのトルクが小さくて済み、発熱も少ないということです。一方でボールねじは部品点数が多く高価で、摩擦が小さいぶん停止時に自重で戻りやすい(自己保持しにくい)性質があります。単純な手動送りや低頻度の昇降なら、安価で自己保持しやすいすべりねじが向く場面もあります。
すべり軸受と比べて起動時の摩擦が小さく、潤滑管理が簡単で、規格品として入手しやすいという特徴があります。
リニアガイドとは?構造・種類(ボール式/ローラー式)・精度等級と選び方を図解で解説【2026年版】
ボールねじはどんな構造になっている?
ボールねじは大きく「ねじ軸」「ナット」「ボール」「循環部品」の4要素でできています。ねじ軸には半円状の転走溝がらせん状に切られ、ナット側にも対になる溝があります。その間にボールが並び、荷重を点接触で受けながら転がります。ボールがナットの端まで来たら、循環部品(チューブ式・こま式・エンドキャップ式など)を通って戻り、再び負荷域に入る——この循環があるからストロークの制限なく連続して動けます。
循環方式によってナットの大きさや高速性、静粛性が変わります。たとえばチューブ式は構造が単純で汎用的、こま(デフレクタ)式やエンドキャップ式はナットをコンパクト・高速化しやすい、といった性格の違いがあります。設計段階では、必要なリードとスペース、回転数から循環方式まで含めてメーカーのカタログで選ぶことになります。
リードとは?位置決めにどう効く?
リードとは、ねじ軸が1回転したときにナットが進む距離のことです。たとえばリード10mmのボールねじは、1回転で10mm進みます。リードが大きいほど速く動かせますが、モータ1パルスあたりの移動量が大きくなるため、分解能(細かく止められる度合い)は下がります。逆にリードが小さいと、ゆっくりでも細かく止められますが、同じ速度を出すには回転数を上げる必要があります。
つまりリード選びは「速度」と「分解能」のトレードオフです。高速搬送なら大リード、精密な位置決めなら小リード、という方向で、要求速度・要求分解能・モータの最高回転数から逆算します。ここでモータ側の分解能(エンコーダやステップ角)とセットで考えると、実際に到達できる位置決め精度が見えてきます。
精度等級(CtやC)とは?どう選ぶ?
精度等級とは、ねじ軸のリードが規定値からどれだけずれるか(リード誤差)を等級で表したものです。JISでは高精度側から C0・C1・C2・C3・C5 などの「C等級」と、転造で作られ用途を絞った「Ct等級(Ct1・Ct3・Ct5・Ct7・Ct10)」が定められています。数字が小さいほど誤差が小さく高精度・高価で、大きいほど誤差が許容され安価になります。
選び方の基本は「装置に要求される位置決め精度から逆算し、必要十分な等級を選ぶ」ことです。半導体・精密加工のように数µm単位を狙うならC3以上の高精度等級、一般的な搬送・組立の位置決めならCt7〜Ct10クラスで足りることも多く、過剰な等級はコストを押し上げるだけになります。下表に代表的な使い分けの目安を示します。
| 等級の系統 | 代表等級 | 精度の傾向 | 向く用途の目安 |
|---|---|---|---|
| 高精度(研削) | C0〜C3 | リード誤差が非常に小さい | 半導体製造装置・精密加工機・測定機 |
| 中精度(研削/転造) | C5・Ct3〜Ct5 | 実用上十分な精度 | 一般工作機械の送り軸・精密組立 |
| 汎用(転造) | Ct7〜Ct10 | 誤差は大きめだが安価 | 一般搬送・位置決め・昇降軸 |
はめあいとは、軸と穴のように組み合わせる2つの部品の、寸法公差どうしの関係のことです。
ベアリング(転がり軸受)とは?種類の違いと型番の読み方・はめあいの選び方を図解で解説【2026年版】
予圧とは?なぜ必要?
予圧とは、ボールとねじ軸・ナットのすき間(バックラッシ)をあらかじめ詰めておくために、内部に与えておく力のことです。すき間があると、進行方向を反転したときに「まず遊びぶんだけ動いてから本来の動きが始まる」というロストモーションが生じ、位置決め精度が悪化します。予圧をかけることでこのがたつきをなくし、剛性を高められます。
ただし予圧を強くしすぎると、摩擦・発熱・摩耗が増え、寿命が縮みます。剛性と寿命はトレードオフの関係にあるため、往復精度が重要な軸には適切な予圧を、負荷が軽く高速性を優先する軸には軽めの予圧を、というように用途で使い分けます。予圧の指定は型番の一部として決まっていることが多く、後から変えにくいため、設計時点で要求精度と両立させておくことが大切です。
リニアガイドやサーボモータとどう組み合わせる?
ボールねじは「回転を直線の推力に変える」部品であって、それ自体で直線をまっすぐ案内する機能は持ちません。テーブルを直進させて横方向やモーメントの荷重を受け止める役割はリニアガイドが担い、ねじ軸を回して指令どおりに止める役割はサーボモータが担います。多くの位置決め軸は「リニアガイドで案内し、ボールねじで推力を伝え、サーボで制御する」という三点セットで成り立っています。
部品標準化とは、部品の種類を無理に減らす活動ではなく、新規登録の前に「既存で足りるか」を判断できる状態をつくることです。
同じような部品が毎回新しい型番で登録される——部品マスタが増え続ける構造と、業務OSで整えられる範囲
実務でつまずきやすいのは、この選定情報が個人の頭やバラバラのカタログに散っていることです。あの装置のZ軸はリードいくつで精度等級は何だったか、予圧はどの型番だったか——それが図面や部品表からすぐにたどれないと、似た軸ごとに毎回ゼロから選び直し、同等品が別型番で増えていきます。型番・リード・精度等級・予圧を「誰でも同じ場所でたどれる」状態にしておくことが、選定ミスと再発注ロスを防ぐ近道です。
▶ ボールねじやリニアガイドの選定情報が図面・部品表から誰でもたどれる状態になっているか整理したい方は、業務の棚卸し(無料の業務診断)からご相談ください。
ボールねじ選定でよくある失敗は?
よくあるのは「精度等級を上げれば安心」という選び方です。装置の位置決め精度は、ボールねじ単体ではなく、ガイドの精度・取付剛性・モータの分解能・熱変位まで含めた総合で決まります。ねじだけ高精度等級にしても、取付面の平行度が出ていなければ精度は出ず、コストだけが増えます。まず要求精度を数値で決め、そこから各要素に割り振るのが順序です。
もう一つは、リードと最高回転数、そして「危険速度」の確認漏れです。細く長いねじ軸を高速で回すと、共振で振れる危険速度に達して使えないことがあります。ストロークが長い軸では、軸径・支持方法・許容回転数をカタログで必ず確認しましょう。選定は単体スペックの比較ではなく、装置全体の条件との突き合わせだと捉えることが失敗を減らします。
自己診断チェックリスト
- 装置の各軸に求める位置決め精度を、数値(µm/mm単位)で言えますか?
- その軸のボールねじのリード・精度等級・予圧を、図面や部品表からすぐにたどれますか?
- リードを「速度」と「分解能」のトレードオフとして説明できますか?
- ボールねじ・リニアガイド・サーボの役割分担を区別できていますか?
- 過去に選んだ同等の軸を、新規に選び直さず再利用できる仕組みがありますか?
よくある質問(FAQ)
ボールねじとすべりねじ、どちらを選べばよい?
高速・高精度な位置決めや、頻繁に往復する軸ならボールねじが向きます。低頻度の手動送りや昇降で、自己保持性やコストを優先するならすべりねじも選択肢です。要求速度・精度・使用頻度・予算から判断します。
リードと精度等級はどちらを優先して決める?
まず要求される速度と分解能からリードを決め、次に要求位置決め精度から精度等級を決めるのが基本の順序です。等級を上げる前に、ガイドや取付剛性を含めた総合精度で足りるかを確認します。
予圧は強いほど良い?
いいえ。予圧を強くすると剛性は上がりますが、摩擦・発熱・摩耗が増えて寿命が縮みます。往復精度が重要な軸には適切な予圧を、高速・軽負荷の軸には軽めの予圧を、と用途で使い分けます。
まとめ
ボールねじは、転がり接触で回転を効率よく直線に変え、高速・高精度な位置決めを支える機械要素です。選定の軸は「リード」「精度等級」「予圧」で、いずれも装置の要求精度から逆算し、リニアガイドやサーボと組み合わせた総合で考えることが失敗を防ぎます。そして選定情報を図面・部品表からたどれる状態にしておくことが、再発注ロスを減らす土台になります。
ボールねじ・リニアガイドなどの機械要素の選定情報が属人化していないか、部品表や図面の運用を一度棚卸ししたい方は、無料の業務診断でご相談いただけます。
出典
- 日本産業規格 JIS B 1192-1〜4(ボールねじ 通則・精度・寸法など)
- 各ボールねじメーカー技術資料(リード・精度等級・予圧・許容回転数の一般的な考え方)
- 本文中の伝達効率・精度等級の数値は、リード・予圧・潤滑・取付条件などで変わる参考値です。
あわせて読みたい関連記事
- リニアガイドとは?構造・種類(ボール式/ローラー式)・精度等級と選び方を図解で解説【2026年版】
- サーボモータとステッピングモータの違いとは|位置決め精度・脱調・選び方を図解で解説
- ベアリング(転がり軸受)とは?種類の違いと型番の読み方・はめあいの選び方を図解で解説【2026年版】