生産ラインの遅れは工程管理と設備のどちらが原因か?——ボトルネックを1週間で特定する4ステップと、改善が向かない3条件【2026年版】

この記事の要点
- 生産ラインの遅れは、工程管理の問題と、設備・工程能力の問題に分かれます。切り分けをせずに打った手は、効果を測れません。
- 切り分けの起点は「遅れがいつも同じ工程で起きているか」の一点です。同じ工程なら設備・能力側、日によって場所が変わるなら工程管理側を先に見ます。
- ボトルネックの特定は、費用をかけずに1週間・4ステップで進められます。必要な記録は「待ち・段取り・異常停止」の3区分だけです。
- ボトルネック以外の工程を速くしても、ライン全体の出来高は増えません。改善の順番は出来高の上限を決めている工程からです。
- 品種構成が変わる予定がある、実績が記録されていない、遅れの定義が部署で違う——このいずれかに当てはまるなら、いま工程改善に着手するのは向かない場合があります。
この記事が支援する判断: 生産技術・製造課の担当者が、ラインの遅れに対して「工程管理のやり方を直すのか、それとも設備に投資するのか」を、稟議や見積依頼を出す前に自分で切り分ける場面を想定しています。個別の生産管理システムの選定ではなく、その手前の原因特定を対象にしています。
納期遅れが続くとき、現場では「人が足りない」「設備が古い」という説明が先に立ちます。しかし遅れの発生源が工程をまたいで移動しているのか、特定の工程に固定されているのかで、打つべき手は別のものになります。この記事では、その切り分けの手順を実務の順番どおりに整理します。


生産ラインの遅れは、工程管理と設備のどちらの問題か?
結論から言えば、判断の起点は「遅れがいつも同じ工程で起きているかどうか」です。同じ工程に固定されているなら、その工程の能力または停止時間が出来高の上限を決めています。日によって遅れる場所が変わるなら、能力ではなく、着手順・情報伝達・実績把握といった管理の側に原因があります。
工程管理とは、材料の加工から運搬・検査までの製造工程について、計画に対する進捗と負荷を管理する活動を指します。販売計画や在庫、原価までを含む生産管理より狭い範囲を扱う言葉です。生産管理・工程管理に関する用語は、日本産業規格 JIS Z 8141(生産管理用語)に定義が置かれています。
ボトルネック工程とは、ライン全体の出来高の上限を決めている工程のことです。ボトルネック以外の工程をどれだけ速くしても、ライン全体の産出量は増えず、仕掛りが増えるだけになります。改善の順番を決めるとき、この一点が最も重要です。
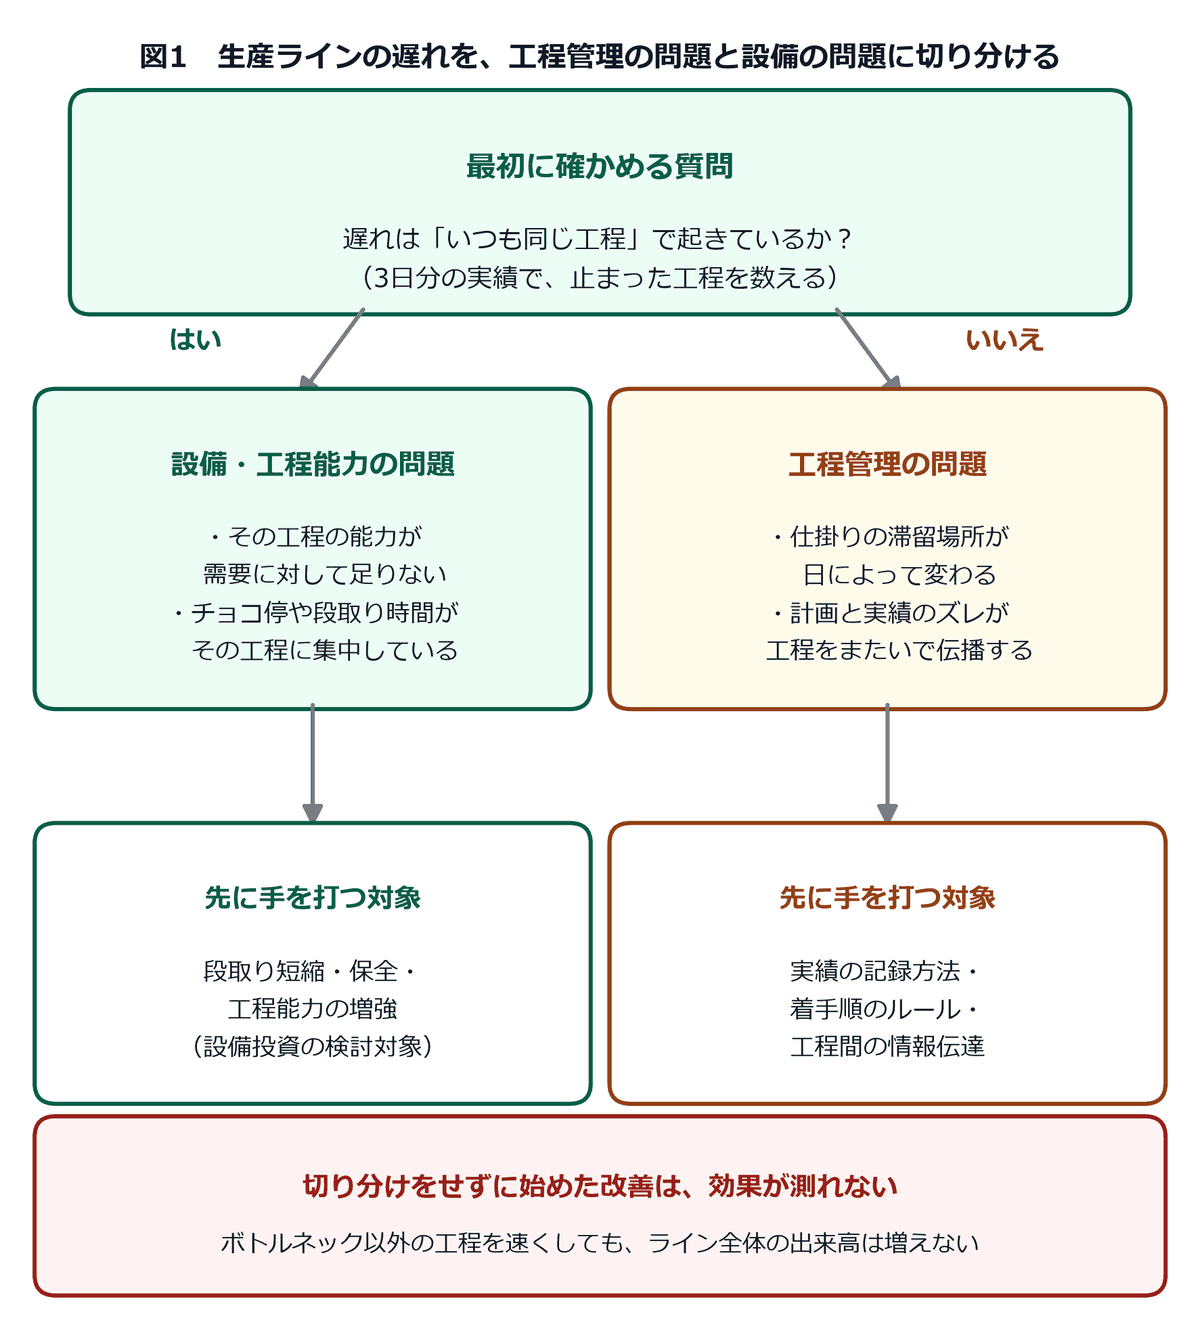
症状から原因の場所を絞り込む
次の表は、代表的な症状に対して最初に疑う場所と、判断に必要な記録を対応させたものです。いずれも新しい仕組みを入れず、既存の日報と現場の目視で確認できる範囲に収めています。
| 現場で見える症状 | 最初に疑う場所 | 確認に使う記録 |
|---|---|---|
| 特定の工程の前に、いつも仕掛りの山ができる | 設備・工程能力(その工程がボトルネック) | 工程別の実績数と停止時間 |
| 仕掛りが溜まる場所が日によって変わる | 工程管理(着手順・計画の精度) | 投入順と完了順の突き合わせ |
| 残業で挽回できる日と、できない日の差が大きい | 工程管理(負荷の山谷) | 日別の投入量と要員数 |
| 段取り替えの直後に決まって遅れる | 設備・手順(段取り時間) | 段取り開始から初品良品までの時間 |
| チョコ停が多いが、担当者ごとに件数が違う | 設備+作業手順の両方 | 停止理由の記録(区分だけでよい) |
| 前工程からの到着が遅れ、後工程が待つ | 工程管理(情報伝達) | 工程間の受渡し時刻 |
一方、製造業における工程管理は生産管理の中の製造工程に関する部分、つまり材料の加工や製品の運搬・検査などの管理を指します。
製造業における工程管理とは?5つのメリットと手順を解説!
ボトルネックはどう特定するのか?——1週間でできる4ステップ
ボトルネックの特定に専用のシステムは必要ありません。工程別の停止時間の記録と、仕掛りが溜まる場所の観察の2つを1週間そろえれば、出来高の上限を決めている工程は特定できます。
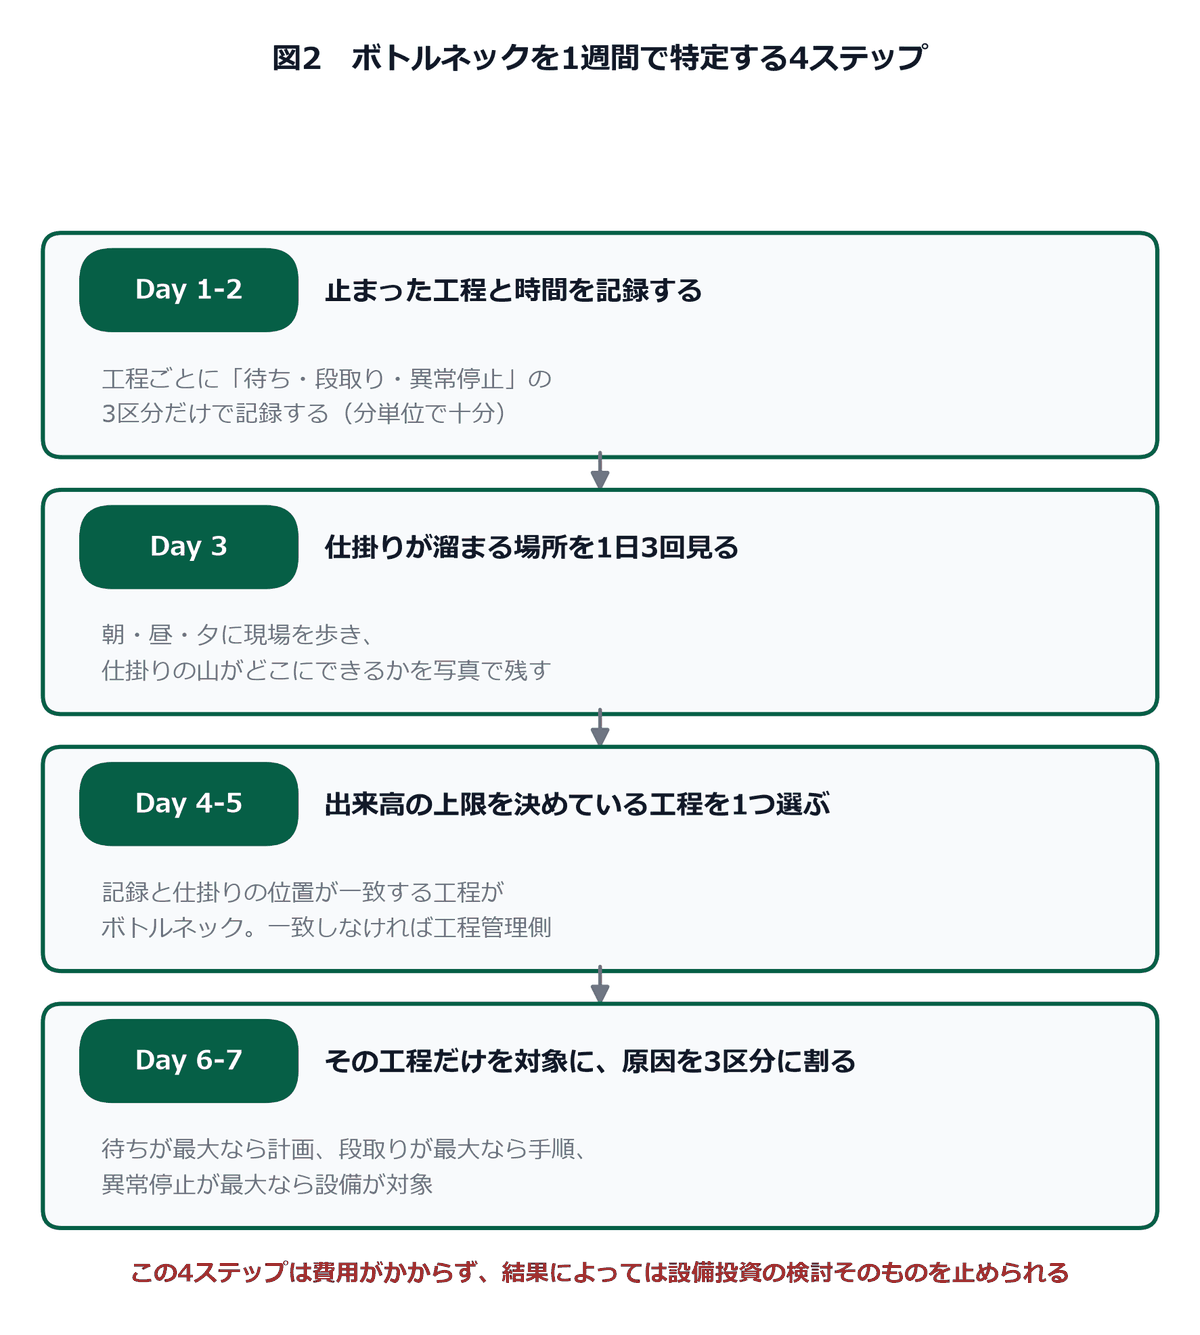
- Day 1-2 止まった工程と時間を記録する。停止理由は「待ち(前工程・材料・指示)」「段取り」「異常停止」の3区分だけに限定します。区分を細かくすると記録が続かず、判断に必要な粒度はこの3つで足ります。
- Day 3 仕掛りが溜まる場所を1日3回見る。朝・昼・夕に現場を歩き、仕掛りの山ができている位置を写真で残します。3回とも同じ場所なら、その直後の工程がボトルネックの候補です。
- Day 4-5 出来高の上限を決めている工程を1つ選ぶ。停止時間の記録と仕掛りの位置が一致する工程が候補です。両者が一致しない場合、原因は個別の工程ではなく工程管理側にあると判断します。
- Day 6-7 その工程だけを対象に、原因を3区分へ割る。待ちが最大なら計画と情報伝達、段取りが最大なら作業手順、異常停止が最大なら設備が対象です。ここで初めて、投資の要否が議論できる状態になります。
この手順の価値は、投資の検討を止められる場合がある点にあります。停止時間の大半が「待ち」なら、設備を新しくしても出来高は変わりません。
工程管理と設備投資、どちらを先に直すべきか?
判断の基準は「その工程を止めている時間の中身」です。待ち時間が支配的なら管理の問題であり、正味の加工能力が足りないなら設備の問題です。次の表は、4ステップで得た記録から着手順を決めるための対応表です。
| 記録から分かった状態 | 先に着手する対象 | 設備投資の位置づけ |
|---|---|---|
| 停止時間の半分以上が「待ち」 | 着手順のルールと工程間の情報伝達 | 効果が出ない可能性が高く、保留 |
| 停止時間の半分以上が「段取り」 | 段取り手順の分解と外段取り化 | 手順改善の後に、治具・機構で検討 |
| 停止時間の半分以上が「異常停止」 | 停止理由の上位3件への保全対応 | 再発が止まらなければ更新を検討 |
| 停止がほとんどなく、それでも間に合わない | —(管理側でできることは少ない) | 能力不足が確定。増設・自動化の検討対象 |
| ボトルネック工程が週ごとに移動する | 生産計画と負荷配分 | 移動が収まるまで投資判断を保留 |
しかし、生産性を向上するにしても、闇雲に手を打つだけでは成果は上がりません。
生産ラインの生産性を向上させる方法とは?生産性が下がる要因、改善事例も紹介
いま工程改善の着手が向かない3条件とは?
次の3条件のいずれかに当てはまる場合、改善に着手しても効果を確認できません。着手しない判断が正しいことがあります。
- 3か月以内に品種構成やラインの編成が変わる予定がある。ボトルネックは品種構成で移動します。編成変更の前に特定した工程は、変更後には別の工程に変わっている可能性があります。
- 工程別の実績が記録されていない。記録がない状態では改善の前後を比較できず、効果の有無が担当者の印象で決まります。まず3区分の記録を2週間続けることが先です。
- 「遅れ」の定義が部署ごとに違う。営業は納期、製造は日程計画、品質は手戻りを指して「遅れ」と呼ぶことがあります。定義が揃わないまま改善を始めると、成果の判定で合意できません。
自動化設備が使われなくなる直接の理由は、設備の性能不足ではないことがほとんどです。
工場の自動化はなぜ失敗するのか——止まる7つの原因と、「まだ早い」条件から先に決める判断基準【2026年版】
生産ラインの自動化は、いつ検討に入れるのか?
自動化を検討に入れる条件は明確です。ボトルネック工程が特定され、その工程の停止時間の大半が「待ち」ではなく、正味の作業能力の不足に起因していると確認できたときです。この順序を守ると、自動化の対象工程と期待できる効果が数量で説明できるようになります。
切り分けの前に自動化を決めると、能力に余裕がある工程を自動化してしまい、ライン全体の出来高が変わらない結果になりがちです。人手不足への対応でも、どの工程の人を減らすと出来高が落ちないのかは同じ切り分けから導けます。
よくある質問
工程管理システムを入れれば、ボトルネックは自動で分かりますか?
実績が正しく入力されていれば、工程別の停滞は可視化できます。ただしシステムは入力されたものしか集計できません。停止理由が入力されていない現場では、導入後も「どこで止まったか」は分からないままです。先に3区分の記録が現場で続くことを確認してから、システム化を検討する順序が確実です。
ボトルネックを直したら、次はどこを見ればよいですか?
ボトルネックは解消すると別の工程へ移動します。改善の後は、同じ4ステップをもう一度回して新しい上限工程を特定してください。移動先が把握できていない状態で次の投資を決めると、効果の出ない工程に費用を投じることになります。
記録は紙とExcelのどちらで始めるべきですか?
最初の2週間は、現場が続けられる方で構いません。判断に必要なのは「工程・区分・時間」の3項目だけです。ただし集計を人手で毎週行うと負荷が残るため、記録が定着した段階で、集計だけを自動化する方向に切り替えると無理がありません。
まとめ
最初にすべきことは対策の選定ではなく、原因が工程管理と設備のどちらにあるかの切り分けです。切り分けは「いつも同じ工程で起きているか」から始まり、1週間の記録と観察で判断できます。停止時間の中身が分かって初めて、段取り改善・保全・自動化のどれに投資すべきかが決まります。
出典
- 日本産業標準調査会「JIS検索」(https://www.jisc.go.jp/app/jis/general/GnrJISSearch.html・2026年9月10日取得)— 生産管理・工程管理に関する用語は JIS Z 8141(生産管理用語)に定義があります。
- 経済産業省・厚生労働省・文部科学省「2026年版ものづくり白書」(https://www.meti.go.jp/report/whitepaper/mono/2026/・2026年9月10日取得)— 製造業の人材確保・技能継承および設備投資の動向。
- 本記事の図1・図2は、判断の順序を示す概念図です。工程別の基準値・目標値は、対象ラインの実績値をもとに設定してください。
執筆: 装置メーカーで生産設備の設計・立上げに従事した経験を持つ、製造DXドットコム編集部の設計スペシャリスト
あわせて読みたい
- 製造業における工程管理とは?5つのメリットと手順を解説!
- 生産ラインの自動化で生産効率は改善できる?メリット・デメリットを事例を交えて紹介
- 工場の自動化はなぜ失敗するのか——止まる7つの原因と、「まだ早い」条件から先に決める判断基準【2026年版】
ラインの遅れの原因を切り分けたい方へ
どの工程から手を付けるべきかの切り分けは、記録の取り方が決まれば自社で進められます。進め方の設計や、記録から改善対象を決める部分でご相談がある場合は、AX導入相談はこちらからお問い合わせください。